Diseño y Artesanía
Integrar el bloqueo RFID en carteras de cuero: artesanía y funcionalidad según un fabricante
Publicado el 1 nov 2026
Resumen ejecutivo para el abastecimiento B2B Cuando las marcas abastecen artículos de cuero con bloqueo RFID, el reto rara vez está en el material en sí, sino en la ejecución de fabricación. Según los datos de nuestra línea de producción, el equilibrio óptimo entre tacto y atenuación de la señal se logra con un tejido conductor de cobre/níquel (Cu/Ni) de 0.08mm–0.10mm. Combinado con un estándar de costura de 8-9 SPI (puntadas por pulgada) y una construcción de borde volteado, se mitigan de forma eficaz las «fugas de señal por microperforaciones». Además, aplicar una inspección en línea del 100% para la frecuencia de 13.56 MHz es la forma más fiable de que los equipos de compras garanticen la consistencia entre lotes y minimicen el índice de devoluciones del consumidor final (RMA).
I. Desglose de las reseñas negativas de Amazon: ¿por qué «fallan» las carteras RFID para el consumidor final?
Como socio de fabricación de marcas de SLG (Small Leather Goods) en el extranjero, nuestro equipo revisa con regularidad los comentarios del mercado final junto con nuestros clientes. El análisis de las reseñas de 1 estrella sobre carteras RFID en las plataformas de comercio electrónico revela dos puntos ciegos técnicos principales:
1. «No bloquea la tarjeta de acceso de mi oficina ni la llave de la habitación del hotel».
- La realidad en fabricación (discrepancia de frecuencias): Esto responde a un desajuste de física habitual. La mayoría de las tarjetas de acceso antiguas y de las llaves de hotel funcionan en baja frecuencia (125 kHz), mientras que las tarjetas de crédito modernas, los pasaportes y las tarjetas con NFC funcionan en alta frecuencia (13.56 MHz). Las carteras RFID estándar se diseñan específicamente para proteger activos financieros de alta frecuencia. El blindaje frente a 125 kHz exige materiales absorbentes mucho más gruesos, lo que añade un volumen inaceptable a los diseños minimalistas y compromete el tacto premium del cuero. Siempre recomendamos a nuestros clientes B2B que indiquen explícitamente esta distinción de frecuencias en sus fichas de producto para gestionar las expectativas del consumidor y reducir las devoluciones injustificadas.
2. «Aun así, lograron escanear las tarjetas de los compartimentos exteriores».
- La realidad en fabricación (fuga de señal por microperforaciones): Este defecto suele originarse en el área de costura. Si los orificios de la aguja son demasiado grandes o la costura es demasiado densa, se compromete la estructura física de la «jaula de Faraday». Sin un recubrimiento de bordes adecuado, las señales fuertes de los escáneres pueden penetrar estas microaberturas mediante un efecto de antena, lo que provoca fugas en las tarjetas situadas en el exterior. Esto es un reflejo directo de la gestión de precisión y de los protocolos de control de calidad de una fábrica.
II. Abastecimiento del forro de blindaje: el equilibrio entre grosor, seguridad y tacto
En los diseños de cartera minimalista, el espacio es un bien absolutamente escaso. Tras haber probado casi todos los materiales de blindaje disponibles en nuestra sala de I+D, hemos comprobado que la selección del material es un proceso de compensaciones estratégicas:
- Recubrimientos de lámina de aluminio y estaño
- Observaciones de producción: De costo contenido y con un blindaje básico. No obstante, tiende a generar un sonido de "arrugado" que resulta barato al manipularlo. Más importante aún, el plegado repetido provoca fatiga del metal y fisuras en los pliegues. Desaconsejamos firmemente este material para proyectos de cuero curtido al vegetal de gama alta.
- Blindaje de fibra de carbono
- Observaciones de producción: Muy duradero y con excelentes capacidades de bloqueo, ideal para portatarjetas de carcasa rígida. Sin embargo, su rigidez impide coserlo y lo hace incompatible con la caída natural y la flexibilidad del cuero blando.
- Tejido conductivo Cu/Ni (cobre/níquel)
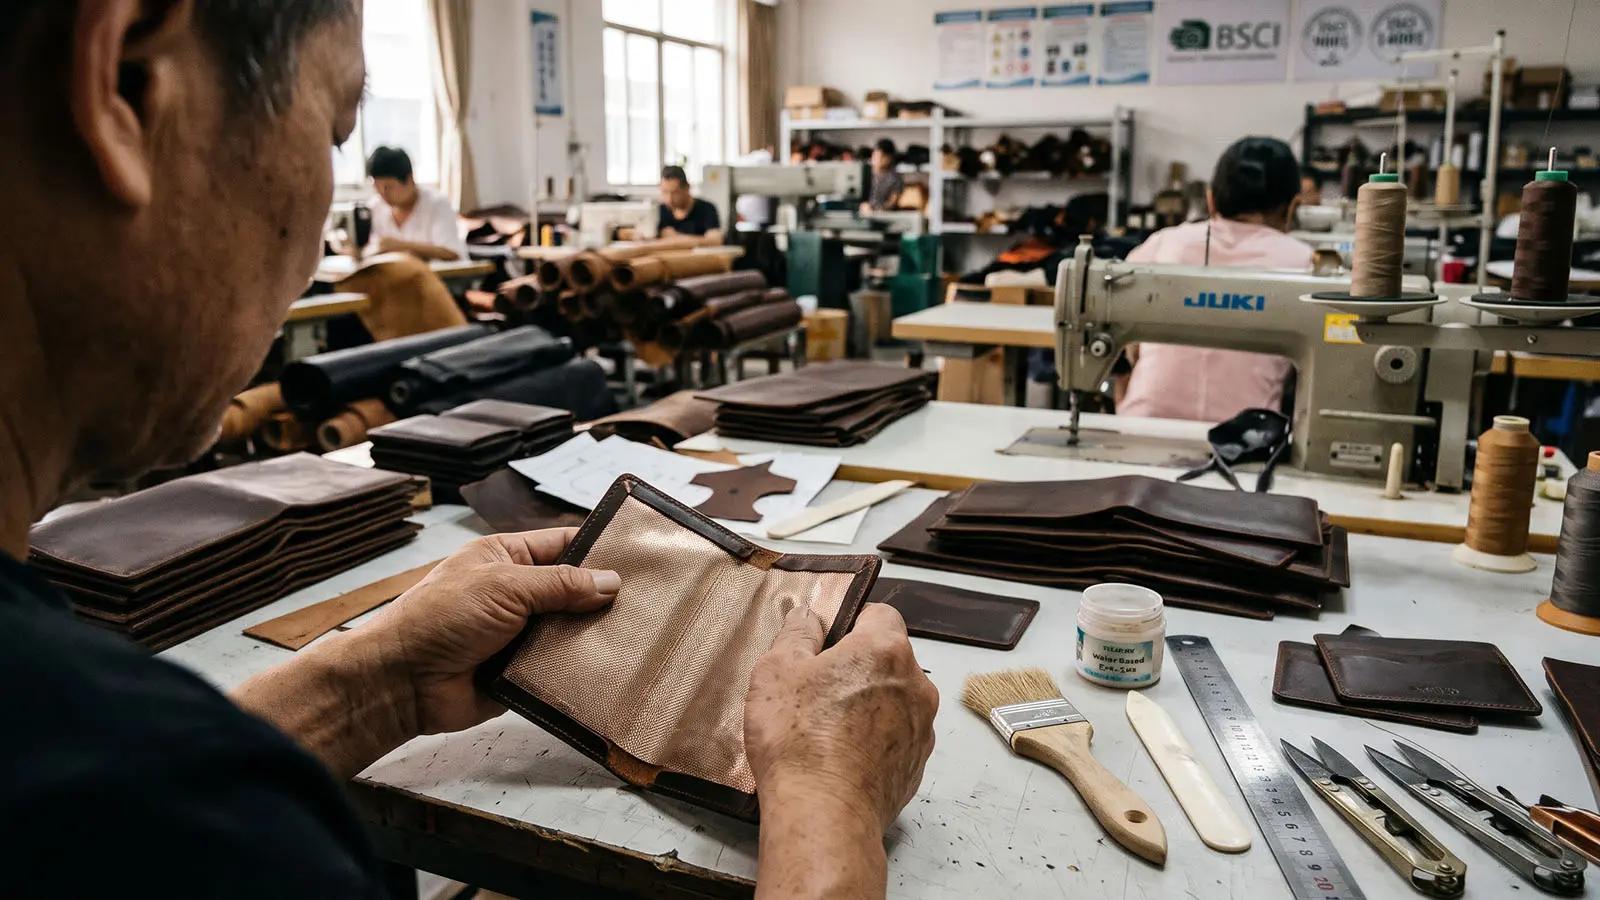
- Observaciones de producción: Esta es nuestra especificación estándar para pedidos al por mayor y la referencia del sector. Presenta una malla de poliéster recubierta con cobre y níquel que aporta una suavidad similar a la seda y una atenuación electromagnética altamente estable (>60dB).
- Errores de grosor: Incluso con el material adecuado, el grosor determina la calidad final. Especificamos estrictamente nuestro tejido entre 0.08mm y 0.10mm. Por debajo de 0.08mm, es propenso a desgarre durante los procesos de encolado o rebajado del cuero. Por encima de 0.15mm, una cartera de dos paneles estándar con 6 ranuras para tarjetas ganará casi 1mm de grosor en el borde, lo que degrada gravemente el perfil delgado de la cartera y la estética del pintado de bordes.
III. Del prototipo a la producción en masa: eliminar la "fuga por microorificios" en la línea de montaje
Los materiales de alta calidad exigen una artesanía de alta calidad. Para evitar fugas de señal y garantizar la consistencia entre lotes, nos centramos en tres etapas críticas de producción:
1. Construcción de borde volteado con envolvente total Un método habitual para reducir costes es la construcción de borde sin rematar, en la que el cuero, el forro y el tejido RFID se cortan al ras y se cosen, dejando los bordes vulnerables a la penetración de la señal. Nuestro procedimiento operativo estándar (SOP) exige que el tejido RFID troquelado sea 1.5mm más pequeño que la pieza de cuero. Tras aplicar pegamento ecológico a base de agua, utilizamos una técnica de borde volteado para encapsular por completo el tejido conductor dentro del cuero. Esto evita fugas por el borde y garantiza que el posterior pintado de bordes (ligero oscurecimiento por calor) se adhiera perfectamente al cuero, evitando que se despegue y se agriete con el tiempo.
2. Calibración de puntadas por pulgada (SPI) Cada perforación de aguja es un obstáculo para el blindaje físico. Si bien algunas marcas prefieren una costura resistente y ancha y otras una costura francesa refinada y densa, nuestra referencia para las ranuras forradas con RFID es 8 a 9 SPI. Si la costura es demasiado densa, las perforaciones continuas amplían los espacios de aislamiento y degradan la tasa de blindaje. Nuestros operadores también utilizan agujas de coser de punta redonda (en lugar de leznas de diamante afiladas) para apartar suavemente los hilos metálicos conductores en vez de cortarlos.
3. Control de planitud del laminado Si el tejido RFID se arruga durante el laminado, no solo arruina la estética superficial del cuero, sino que también crea puntos de tensión desiguales que aceleran el desgaste a medida que los usuarios finales insertan y extraen tarjetas continuamente. Utilizamos máquinas encoladoras de rodillos combinadas con equipos de prensado en frío para garantizar que el tejido conductor y el cuero se unan sin problemas y permanezcan perfectamente planos.
IV. Control de calidad para pedidos al por mayor: sustituir las conjeturas por un protocolo
Para compradores B2B, la consistencia entre lotes de producción es más crítica que una muestra patrón perfecta. Para minimizar las tasas de RMA, hemos implementado un flujo estructurado de control de calidad en nuestra planta:
- Control de calidad de entrada (IQC): Cada nuevo lote de tejido de Cu/Ni se escanea en nuestro laboratorio con un analizador de redes vectorial (VNA) para confirmar que la atenuación electromagnética cumple con el umbral de >60dB en las bandas de frecuencia objetivo antes de ingresar a la planta de producción.
- Inspección de subensambles en línea: Antes de que la cartera esté completamente ensamblada, los inspectores de calidad realizan barridos ciegos rápidos sobre las ranuras para tarjetas ya cosidas con probadores RFID industriales de 13.56 MHz, a fin de detectar de forma temprana cualquier anomalía estructural.
- Pruebas AQL de producto terminado: Antes del empaque final, realizamos inspecciones basadas en los estándares AQL 1.5. Insertamos tarjetas de prueba en las ranuras y utilizamos escáneres de alta potencia desde el frente, la parte posterior y los bordes (un barrido de 360 grados) para simular el uso real. Solo las unidades que no generan respuesta de señal alguna se liberan para el envío.
Preguntas frecuentes: dudas técnicas habituales de los equipos de compras
P1: ¿Sus carteras bloquean todos los dispositivos de escaneo?
Con franqueza, ninguna cartera puede bloquear todas las frecuencias sin comprometer el diseño. Nuestros productos están diseñados específicamente para blindar la banda de 13.56 MHz (tarjetas de crédito, pasaportes, tarjetas IC). Para mantener el perfil delgado del cuero, no incorporamos los materiales absorbentes gruesos que requieren las tarjetas de acceso heredadas de 125 kHz. Recomendamos enfáticamente aclarar esto en sus publicaciones de comercio electrónico para prevenir reseñas negativas injustificadas; los consumidores suelen ser muy comprensivos cuando se explica el equilibrio físico que implica.
P2: ¿La exposición al agua o la lluvia daña el blindaje RFID?
El tejido de Cu/Ni es en sí mismo altamente resistente a la oxidación, por lo que las salpicaduras breves no degradarán su capacidad de blindaje si se seca con prontitud. Sin embargo, dado que el cuero curtido al vegetal es naturalmente sensible a la humedad, la exposición prolongada al agua dañará las fibras y los aceites naturales del cuero. Aconsejamos incluir las advertencias habituales de cuidado del cuero para el consumidor final.
P3: Quiero abastecerme de un portatarjetas ultra minimalista. ¿La capa RFID lo hará demasiado abultado?
Aquí es donde destacan nuestras capacidades de fabricación. Gracias al uso de tela de Cu/Ni de 0.08mm y al rebajado de precisión del cuero (reduciendo el grosor de los bordes del cuero hasta 0.6mm), eliminamos el abultamiento. La diferencia táctil entre nuestras carteras minimalistas con RFID y sin RFID es prácticamente imperceptible al tacto y satisface plenamente los requisitos del diseño minimalista.
P4: ¿Podemos diseñar una cartera "Tap-and-Go" en la que una ranura exterior específica quede sin blindaje para tarjetas de transporte?
Absolutamente. Fabricamos con frecuencia estos diseños prácticos para el transporte para clientes de marcas. Durante las fases de troquelado y costura, vaciamos u omitimos de forma selectiva la capa de blindaje de la ranura exterior designada. Esto mantiene seguro el compartimento principal y permite escaneos de transporte sin contacto sin retirar la tarjeta. Esto requiere utillaje y alineación de alta precisión, lo cual es un proceso maduro y estandarizado en nuestra línea de ensamblaje.