소재 연구
제조 현장의 램 가죽과 카우 가죽: 장단점 및 2026 OEM 원가
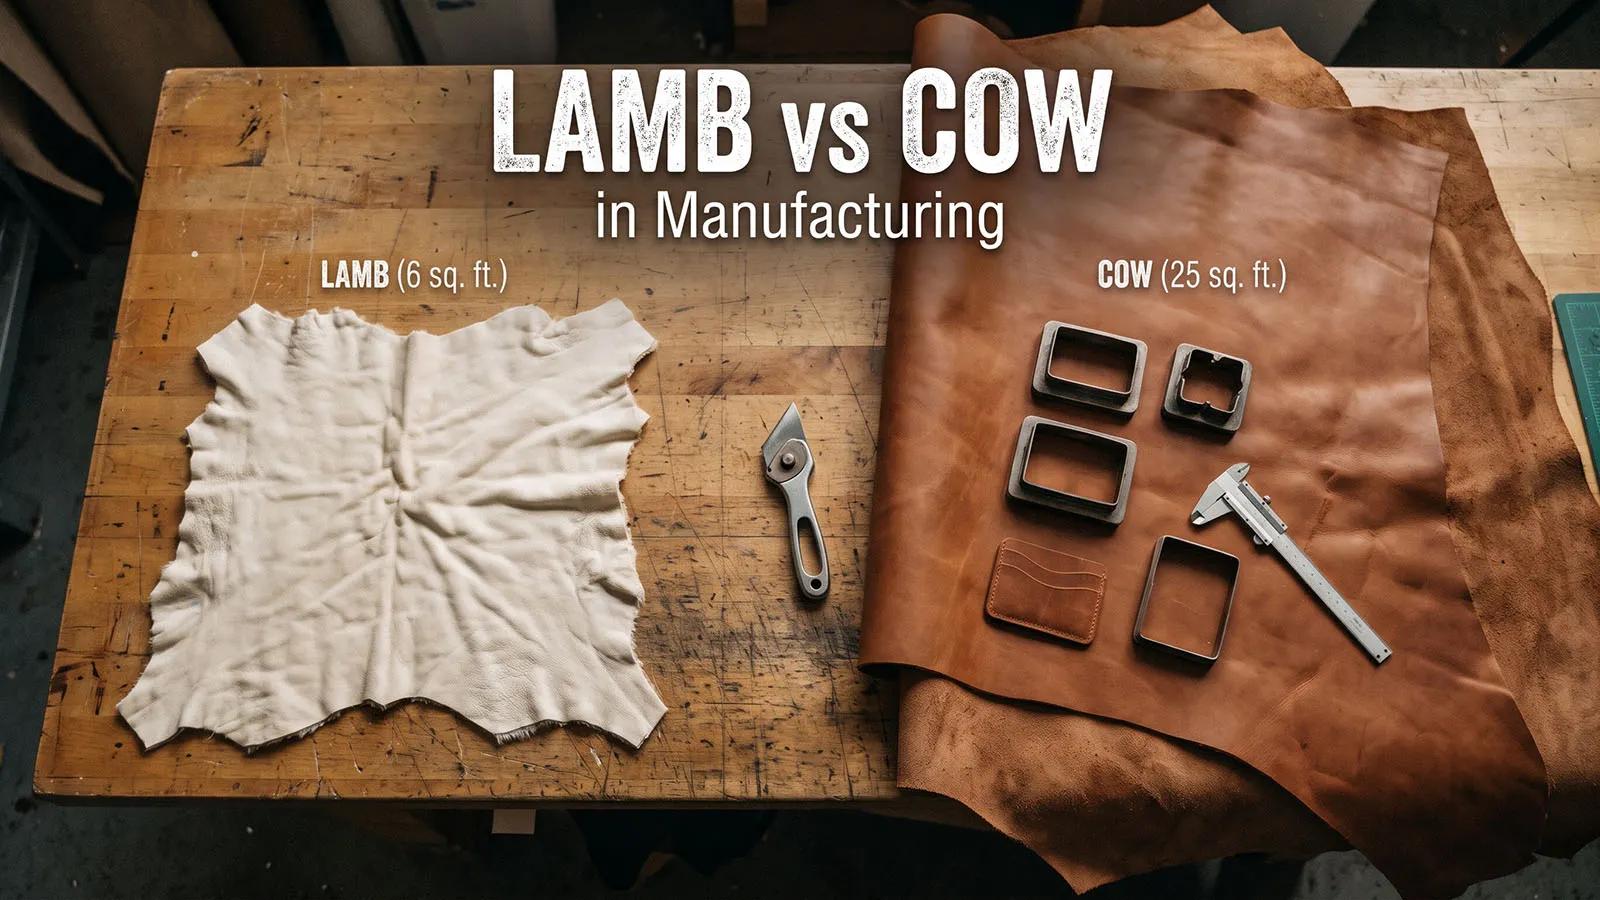
B2B 가죽 제조에서 소가죽은 양가죽보다 인장 강도(ISO 3376)가 약 1.5–2배 높고 재단 수율이 20–35퍼센트포인트 더 높습니다. 양가죽은 퀼팅 럭셔리 제품에 특유의 유연한 촉감을 제공하지만, 5–8 sq. ft.의 작은 원피 크기, 높은 배 부위 폐기율, 필수 보강 안감으로 인해 지갑 OEM 단가가 18%–30% 상승합니다.
공장 현장에서 양가죽과 소가죽의 구조적 차이는 무엇입니까?
양가죽과 소가죽의 핵심 차이는 진피 섬유 밀도와 천연 원피 두께에 있습니다. ISO 3376 실험실 시험에서 톱그레인 소가죽은 치밀한 콜라겐 다발로 18–22 N/mm² 의 인장 강도를 달성하는 반면, 양가죽은 10–14 N/mm²에 불과하며 장력 하에서 쉽게 늘어나는 느슨하고 성긴 섬유를 가지고 있습니다.
공장 현장의 실제 (2026년 3분기 Baiyun 공장 QC 실험실 데이터 기준):
소싱 담당자가 광저우 Baiyun District의 저희 샘플실을 방문하면, 많은 분이 처음에는 나파 양가죽의 가볍고 유연한 촉감에 끌려 남성 2단 폴딩 지갑 컬렉션 전체를 양가죽으로 제작해 달라고 요청합니다. 견적을 내기 전에 저희 패턴 엔지니어는 항상 물리적 응력 시연을 진행합니다. 광저우 Baiyun District의 생산 현장은 저희 자체 시설이며, 저희 소개 페이지 에서 재단, 마감, 검사 라인을 확인하실 수 있습니다.
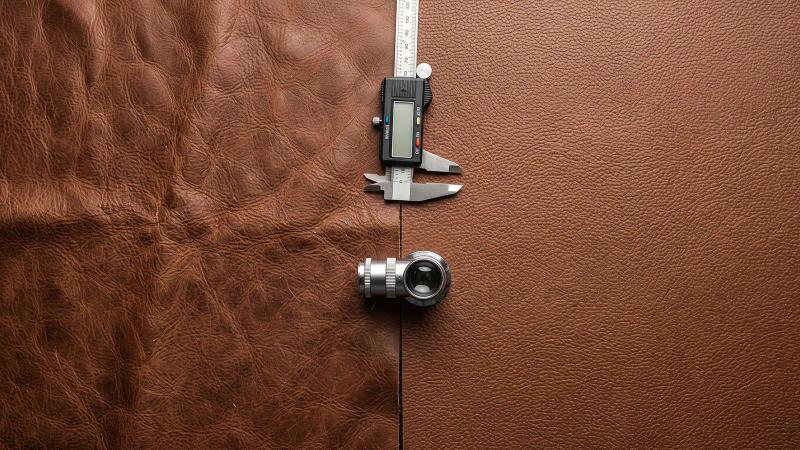
- 소가죽 (구조적 주력): 원피는 4.0mm–6.0mm로 제혁소에 들어와 지갑 외피용으로 1.2mm–1.5mm 까지 스플릿됩니다. 콜라겐 섬유가 낮은 각도로 조밀하게 교차되어 가죽에 자연스러운 "서 있는" 탄력을 부여합니다. 신용카드 슬롯용으로 0.45mm 까지 스키빙(박피)해도 톱그레인 소가죽은 형태 안정성을 유지하여, 카드가 수년간 느슨해지지 않고 드나듭니다.
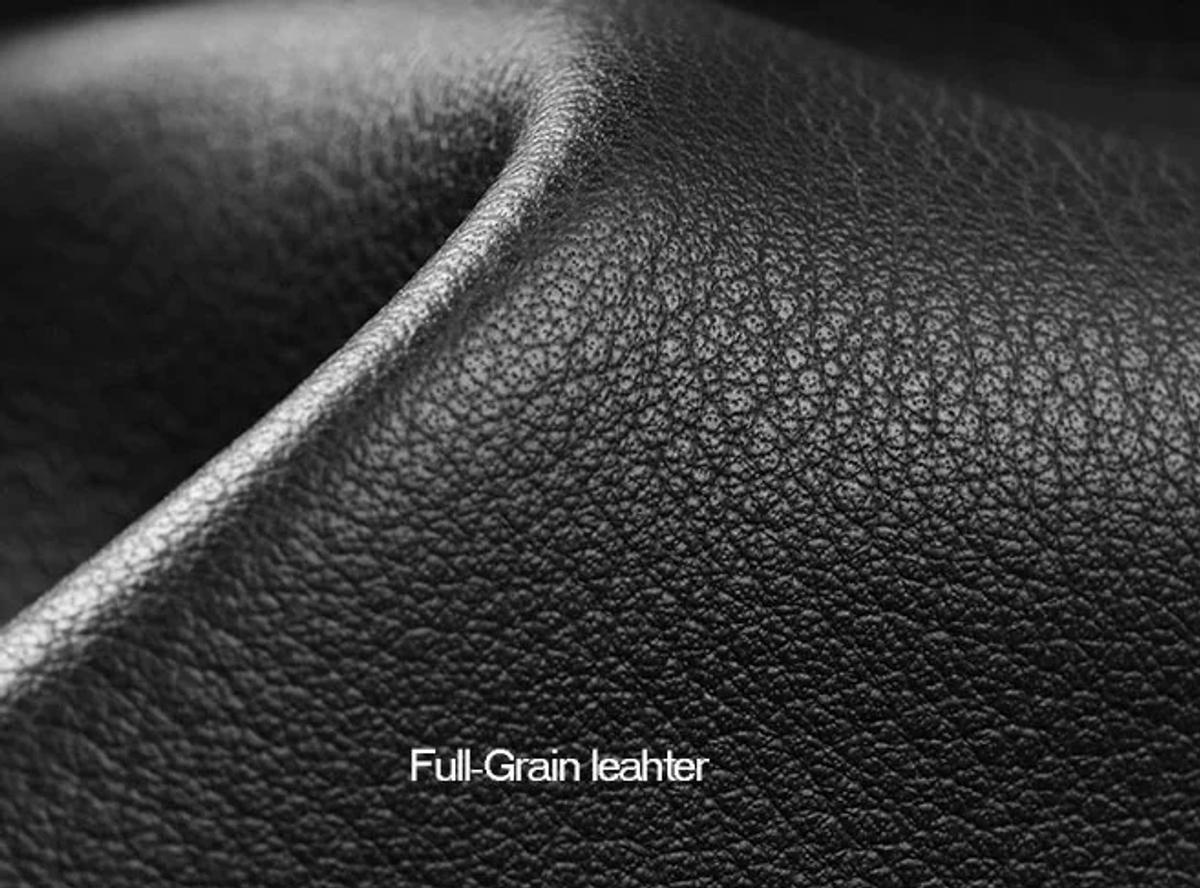
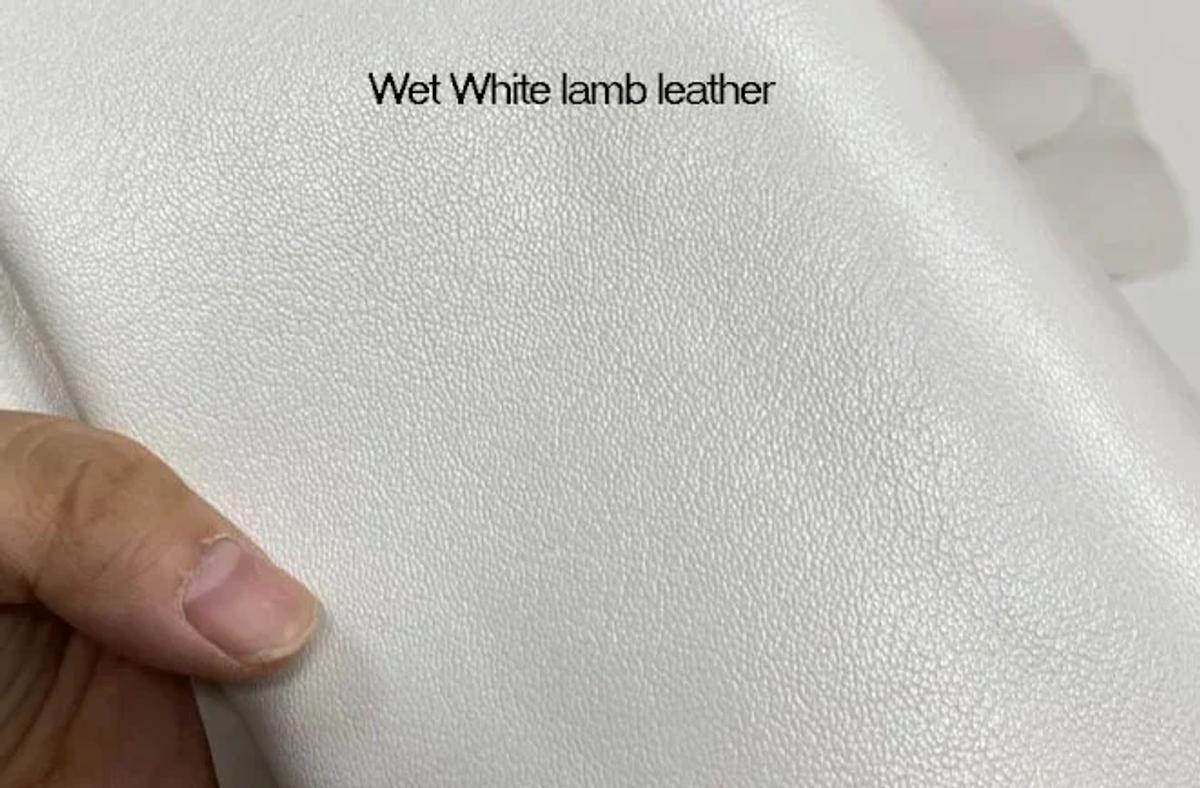
- 양가죽 (섬세한 소재): 천연 양가죽은 스플릿 없이 0.6mm–0.9mm 두께입니다. 양은 거친 털이 아닌 양모를 자라게 하므로 피부에 수천 개의 미세한 모낭과 더 높은 천연 지방 함량(라놀린)이 있습니다. 이는 유연하고 드레이프 같은 촉감(ISO 17235 부드러움 시험에서 ≥ 5.5mm 팽창)을 만들어내지만, 표피층을 극도로 얇게 만들어 손톱 긁힘과 마모에 취약하게 합니다
램 가죽과 카우 가죽은 실험실 테스트 및 생산 수율에서 어떻게 비교됩니까?
카우하이드는 인열 저항성, 마모 내구성 및 재료 수율에서 램스킨을 능가합니다. 당사의 2025–2026 생산 감사에서 톱그레인 카우하이드는 45–55 sq. ft. 원피 전체에서 85%–90% 재단 수율 을 보이는 반면, 램스킨은 5–8 sq. ft.의 작은 원피와 늘어나는 배 가장자리로 인해 55%–65% 의 수율만 보입니다.
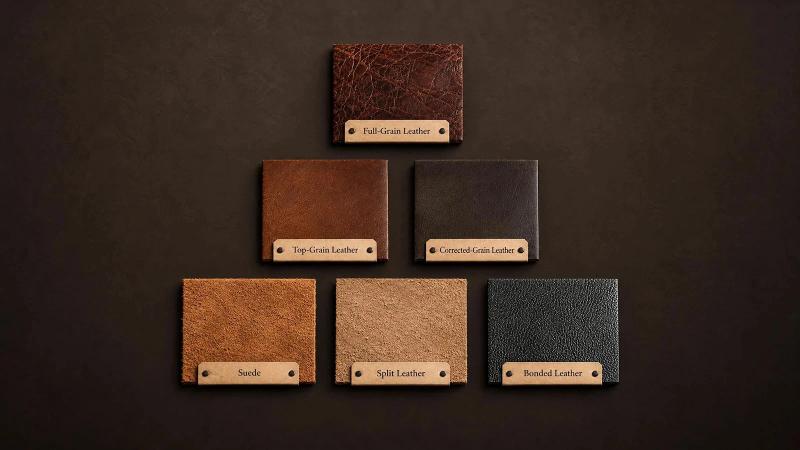
아래는 소형 가죽 제품(SLG)을 위한 Tier-1 톱그레인 카우하이드와 Grade-A 나파 램스킨을 비교한 2026 Baiyun Manufacturing Base Benchmark Matrix 입니다. ISO 물리 테스트 전반에 걸쳐 상층 원피 카우하이드가 하위 등급 스플릿 및 본디드 등급과 어떻게 비교되는지에 대한 전체 분석은 'Genuine Leather' 함정과 6가지 상업용 가죽 등급에 대한 공장 감사를 참조하십시오.
| 제조 지표 | 톱그레인 카우 가죽 | 나파 램 가죽 | 공장 생산 영향 |
|---|---|---|---|
| 평균 원피 / 생피 크기 | 45 – 55 sq. ft. (전체) / 22–26 sq. ft. (반장) | 5 – 8 sq. ft. (전체 생피) | 카우하이드는 고밀도 CNC/금형 네스팅이 가능하지만, 램스킨은 수동 단일 생피 배치가 필요합니다 |
| 사용 가능한 재단 수율 | 85% – 90% (풀그레인: 60%–70%) | 55% – 65% (35%–45% 재단 스크랩) | 램스킨은 지갑당 약 1.4배 더 많은 원단 평방 피트를 구매해야 합니다 |
| 인장 강도 (ISO 3376) | 18 – 22 N/mm² | 10 – 14 N/mm² | 램스킨은 좁은 카드 슬롯에 안감 없이 사용하면 영구적으로 늘어납니다 |
| 인열 하중 (ISO 3377-2) | ≥ 45 N | 20 – 25 N | 램스킨의 스티치 바늘 구멍은 무거운 포켓 장력에서 찢어질 수 있습니다 |
| 천연 두께 | 1.0mm – 2.2mm (맞춤 스플릿) | 0.5mm – 0.9mm (전체 두께) | 램스킨은 두께감을 주기 위해 폼/마이크로파이버 패딩이 필요합니다 |
| 엣지 마감 경로 | 재단 및 코바 엣지 마감 (3–4회 코팅) | 스키빙(박피) 및 접힘/말림 엣지 | 램스킨의 접힌 엣지는 조립 노동 시간을 15%–20% 추가합니다 |
원피 가격이 비슷한데도 램스킨 지갑의 제조 원가가 더 높은 이유는 무엇입니까?
램스킨 지갑은 작은 생피에서 40%의 재단 낭비, 필수적인 신축 방지 보강 라미네이션, 느린 접힘 엣지 공정이라는 세 가지 숨은 공장 변수로 인해 FOB 가격이 카우하이드 지갑보다 18%–30% 더 높습니다. 재단 수율과 조립 노동을 무시하면 평방 피트당 원자재 가격은 함정이 됩니다.
B2B 구매자들이 원자재 시장을 확인할 때, 중급 램스킨($3.20–$4.50/sq. ft.)이 프리미엄 톱그레인 카우하이드($3.00–$4.20/sq. ft.)와 평방 피트당 가격이 거의 같다는 것을 종종 발견합니다. 그러나 당사 원가 엔지니어가 공식 BOM(자재 명세서) 견적을 보내면 램스킨 지갑이 상당히 더 비쌉니다. 생산 라인에서 돈이 실제로 어디로 가는지 보여드립니다:
- "작은 생피 및 옆구리 낭비" 계산:당사 재단사가 톱그레인 카우하이드 25 sq. ft. 반장 위에 지갑 재단 금형을 배치할 때, 주요 사용 가능 면적은 상당하여 10%–15% 낭비만 남습니다. 6 sq. ft. 램스킨 생피에서는 피부의 거의 35%가 목, 다리, 스펀지 같은 배 옆구리로 구성됩니다. 작업자가 램의 배에서 지갑 외부 패널을 재단하면 가죽이 접착 중에 주름지고 부풀어 오릅니다. 주요 패널은 최상급 중앙 척추에서만 재단할 수 있어 스크랩 비율이 35%–45%까지 올라갑니다.
- 필수 보강 라미네이션: 0.5mm 양가죽은 인열 강도가 낮기 때문에(ISO 3377-2 기준 20–25 N), 원단 상태로 스티치할 수 없습니다. 모든 양가죽 패널, 특히 T-슬롯과 카드 포켓은 반드시 육면에 0.15mm–0.20mm 부직포 보강재 또는 나일론 태피터를 열활성 친환경 접착제로 라미네이션해야 합니다. 이는 라미네이션 공정이 하나 추가되고, 재료비와 재단 전 건조 시간이 늘어납니다.
- 턴드 엣지 vs. 원단 도장 엣지: 소가죽 2단 폴딩 지갑은 엣지를 평평하게 재단하고 고속 휠로 매끄럽게 샌딩한 뒤 엣지 페인트로 마감합니다. 부드러운 양가죽 엣지를 샌딩하면 풀린 섬유가 보풀처럼 일어나 페인트를 고르지 않게 흡수합니다. 양가죽에서 럭셔리 마감을 구현하려면 저희 벤치 장인들이 둘레 엣지를 0.25mm까지 스키빙(박피)한 후 접착제를 바르고 보강 코어 위로 가죽을 수작업으로 접어야 합니다(턴드 엣지 ). 이는 라인 생산성을 15%–20% 저하시킵니다.
B2B 브랜드는 언제 양가죽, 소가죽, 베이비 카프스킨을 선택해야 합니까?
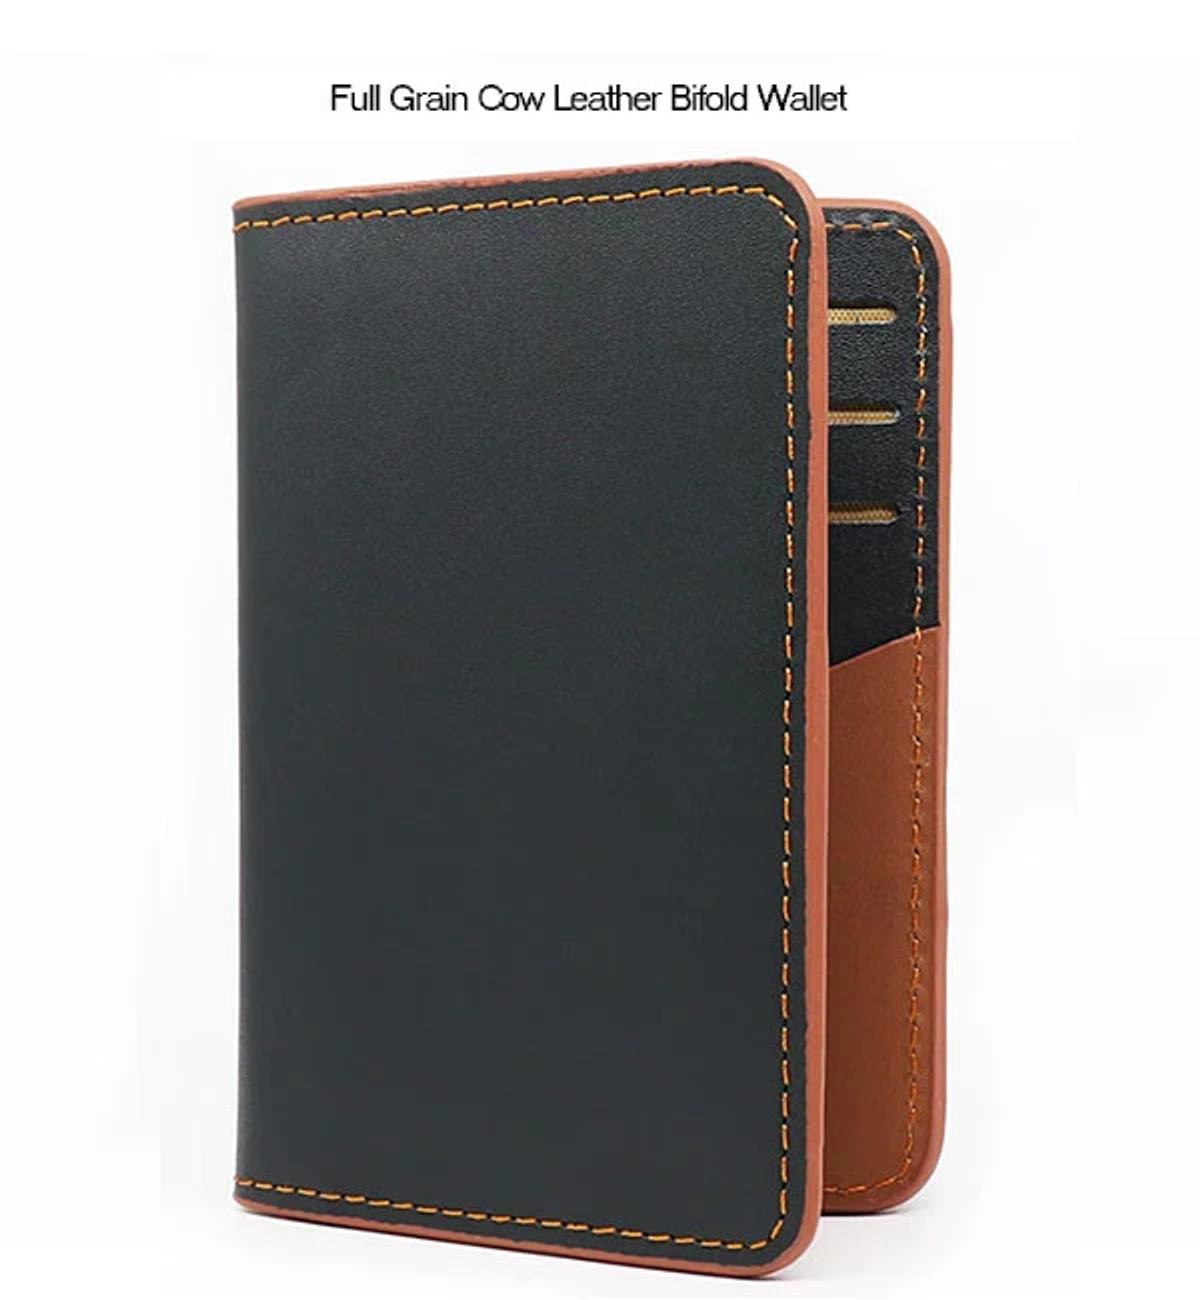
마찰이 많은 일상용 지갑, 카드 지갑, 5년 이상의 내구성이 필요한 기업 선물에는 톱그레인 또는 풀그레인 소가죽을 선택하십시오. 양가죽은 퀼팅 여성 클러치, 패딩 파우치, 럭셔리 안감에 한정하십시오. 양가죽의 부드러움과 소가죽의 강도를 모두 원하신다면 매끄러운 베이비 카프스킨(0.8mm–1.0mm)을 지정하십시오.
300개 이상의 글로벌 가죽 제품 브랜드와 함께한 OEM 생산 경험을 바탕으로, 저희의 명확한 소싱 권장 사항을 말씀드립니다.
다음의 경우 소가죽(톱그레인/풀그레인)을 선택하십시오:
- 좁은 데님 포켓 안에 들어가는 남성용 2단 폴딩 지갑, 미니멀 RFID 카드 지갑, 여권 커버, 또는 기업 선물 세트 를 생산하는 경우.
- 목표 FOB 예산이 $4.50 – $9.50 per unit이며, 표면 스크래치나 카드 슬롯 늘어남으로 인한 판매 후 불량률(RMA)을 최소화하려는 경우입니다.
다음과 같은 경우 램 가죽(나파 램스킨)을 선택하십시오:
- 도톰하고 푹신한 퀼팅과 가벼운 드레이프가 주요 판매 포인트인 여성용 퀼팅 지퍼형 지갑, 퍼피 화장품 파우치, 고마진 이브닝 클러치 (소비자가 $150 이상)를 디자인하는 경우입니다.
- 구조적인 카우하이드 외장 지갑 내부의 전체 가죽 안감 으로 사용하여 언박싱 시 촉감 경험을 향상시키려는 경우입니다.
공장장의 대안 — 베이비 카프스킨
- 많은 신생 브랜드가 단순히 거친 페블 카우하이드를 싫어하고 실키하고 극세한 은면을 원하기 때문에 램스킨을 요청합니다. 그러한 경우의 80%에서 램스킨은 잘못된 소재이며, 그들이 실제로 원하는 것은 박스 카프 또는 스무스 베이비 카프스킨입니다.
- 어린 송아지에서 채취한 카프스킨은 은면의 미세도가 램스킨과 시각적으로 비교될 만큼 극세한 모공을 지니면서도 소 가죽의 치밀한 진피 구조를 유지합니다(≥ 18 N/mm² 인장 강도 및 80%+ 재단 수율). 균일한 접착력으로 다층 코바 엣지 마감이 가능하며 램스킨보다 손톱 스크래치에 강합니다.
자주 묻는 질문 (B2B 가죽 소싱 FAQ)
Q1: OEM 지갑 생산에서 양가죽이 소가죽보다 더 비쌉니까?
A: 예. 평방피트당 원자재 가격이 겹치는 구간($3.00–$4.50/sq. ft.)에 있더라도, 완성된 OEM 양가죽 지갑은 동일한 톱그레인 소가죽 지갑보다 FOB 기준으로 18%에서 30% 더 비쌉니다. 이 비용 증가는 양가죽의 낮은 재단 수율(55%–65% 대 소가죽의 85%–90%), 필수적인 신축 방지 보강 안감, 그리고 더 느린 접힌 가장자리 조립 작업에서 비롯됩니다.
Q2: 소싱 담당자가 샘플에서 양가죽과 매끄러운 송아지 가죽을 어떻게 구별할 수 있습니까?
A: 손톱 및 은면 집기 테스트를 수행하십시오. 먼저 눈에 띄지 않는 모서리에 손톱을 가볍게 긁어보십시오. 코팅이 없는 양가죽은 종종 희미한 자국을 남기며, 이는 천연 손가락 유분으로 문질러야 사라집니다. 반면 박스 송아지 가죽은 가벼운 표면 긁힘에 저항합니다. 다음으로 가죽의 은면과 은면을 집어 접어보십시오. 송아지 가죽은 단단하고 탄력 있는 미세 주름이 생겼다가 바로 되돌아오지만, 양가죽은 실크 직물처럼 평평하게 접히며 되돌아오는 저항이 거의 없습니다.
Q3: 양가죽이 유럽 REACH 및 캘리포니아 Prop 65 화학물질 규정을 통과할 수 있습니까?
A: 예, 공장이 제혁소 공급망을 감사하는 경우 통과할 수 있습니다. 양가죽은 천연 양모 지방(라놀린) 함량이 높기 때문에, 하위 제혁소는 종종 강력한 탈지 용제와 오래된 크롬 태닝 염을 사용하여 ISO 17075(REACH 부속서 XVII)의 3 mg/kg 한도 를 초과하는 6가 크롬 으로 산화될 위험이 있습니다. 당사 생산 현장에서는 Cr(VI) 무첨가가 검증된 식물성 또는 에코 크롬 재태닝 보고서를 갖춘 LWG 감사 제혁소에서만 웨트블루 양가죽을 조달합니다. 각 태닝 방식과 표면 마감이 은면, 유연성 및 사용 수명을 어떻게 변화시키는지는 가죽 등급 및 장인 정신에 대한 종합 가이드에서 설명합니다.
Q4: 소가죽과 양가죽 맞춤 색상의 최소 주문 수량(MOQ) 차이는 무엇입니까?
A: 재고 블랙, 다크 브라운 또는 네이비의 경우, 당사 공장은 두 가죽 모두 스타일당 100–200개 부터 유연한 OEM MOQ를 지원합니다. 그러나 제혁소에서 맞춤 Pantone 염색 로트를 요구하는 경우, 소가죽의 최소 태닝 드럼 로드는 일반적으로 300–500 sq. ft. (약 250–350개 지갑 분량)인 반면, 맞춤 염색 양가죽의 경우 제혁소는 500–800 sq. ft. (약 80–120장 전체 생가죽)를 요구합니다. 당사의 OEM/ODM 프로그램 은 BOM 견적 형식, 재고 및 맞춤 염색 가죽의 MOQ 등급, 대량 출시 전 샘플링 일정을 제시합니다.