Design e Artesanato
Integrar tecnologia de bloqueio RFID em carteiras de couro: fabricante equilibra artesanato e funcionalidade
Publicado em 1 de nov. de 2026
Resumo executivo para compras B2B Quando as marcas adquirem produtos de couro com bloqueio RFID, o desafio raramente está no material em si, mas na execução da fabricação. Com base nos dados da nossa linha de produção, o equilíbrio ideal entre toque e atenuação de sinal é alcançado com um tecido condutivo de cobre/níquel (Cu/Ni) de 0.08mm–0.10mm. Combinar isso com um padrão de costura de 8-9 SPI (pontos por polegada) e uma construção com bordas viradas mitiga efetivamente o "vazamento de sinal por furos de agulha". Além disso, implementar uma inspeção 100% em linha para a frequência de 13.56 MHz é a forma mais confiável de as equipes de compras garantirem a consistência dos lotes e minimizar as taxas de devolução do consumidor final (RMAs).
I. Desconstruindo avaliações negativas na Amazon: por que as carteiras RFID para consumidores "falham"?
Como parceiro de fabricação para marcas estrangeiras de SLG (Small Leather Goods), nossa equipe revisa regularmente o feedback do mercado final junto com nossos clientes. A análise de avaliações de 1 estrela para carteiras RFID em plataformas de e-commerce revela dois principais pontos cegos técnicos:
1. "Não bloqueia meu cartão de acesso do escritório nem a chave do quarto de hotel."
- A realidade de fabricação (discrepância de frequência): Esta é uma incompatibilidade física comum. A maioria dos cartões de acesso antigos e das chaves de hotel opera em baixa frequência (125 kHz), enquanto cartões de crédito modernos, passaportes e cartões com NFC operam em alta frequência (13.56 MHz). As carteiras RFID padrão são projetadas especificamente para proteger ativos financeiros de alta frequência. A blindagem contra 125 kHz exige materiais absorventes significativamente mais espessos, o que adiciona volume inaceitável a designs minimalistas e compromete o toque premium do couro. Sempre orientamos nossos clientes B2B a declarar explicitamente essa distinção de frequência nas listagens de produtos para gerenciar as expectativas dos consumidores e reduzir devoluções injustificadas.
2. "Os compartimentos externos para cartões ainda foram escaneados."
- A realidade de fabricação (vazamento de sinal por furos de agulha): Esse defeito geralmente se origina na linha de costura. Se os furos de agulha forem grandes demais ou a costura for densa demais, isso compromete a estrutura física da "gaiola de Faraday". Sem o revestimento adequado das bordas, sinais fortes de scanners podem penetrar essas microaberturas por efeito de antena, levando a vazamento nos cartões mais externos. Isso é um reflexo direto da gestão de precisão e dos protocolos de controle de qualidade de uma fábrica.
II. Seleção do forro de blindagem: o equilíbrio entre espessura, segurança e toque
Em projetos de carteira minimalista, o espaço é absolutamente crítico. Tendo testado praticamente todos os materiais de blindagem disponíveis em nosso laboratório de P&D, concluímos que a seleção do material é um processo de concessões estratégicas:
- Revestimentos de folha de alumínio/estanho
- Feedback de produção: Custo-benefício com blindagem básica. No entanto, tende a produzir um som "amarrotado" barato quando manuseado. Mais criticamente, as dobras repetidas causam fadiga do metal e rachaduras ao longo das vincas. Desaconselhamos fortemente este material para projetos em couro curtido vegetal.
- Blindagem de fibra de carbono
- Feedback de produção: Altamente durável e com excelente capacidade de bloqueio, ideal para porta-cartões de estrutura rígida. No entanto, sua rigidez o torna impossível de costurar e incompatível com o caimento natural e a flexibilidade do couro macio.
- Tecido condutivo Cu/Ni (cobre/níquel)
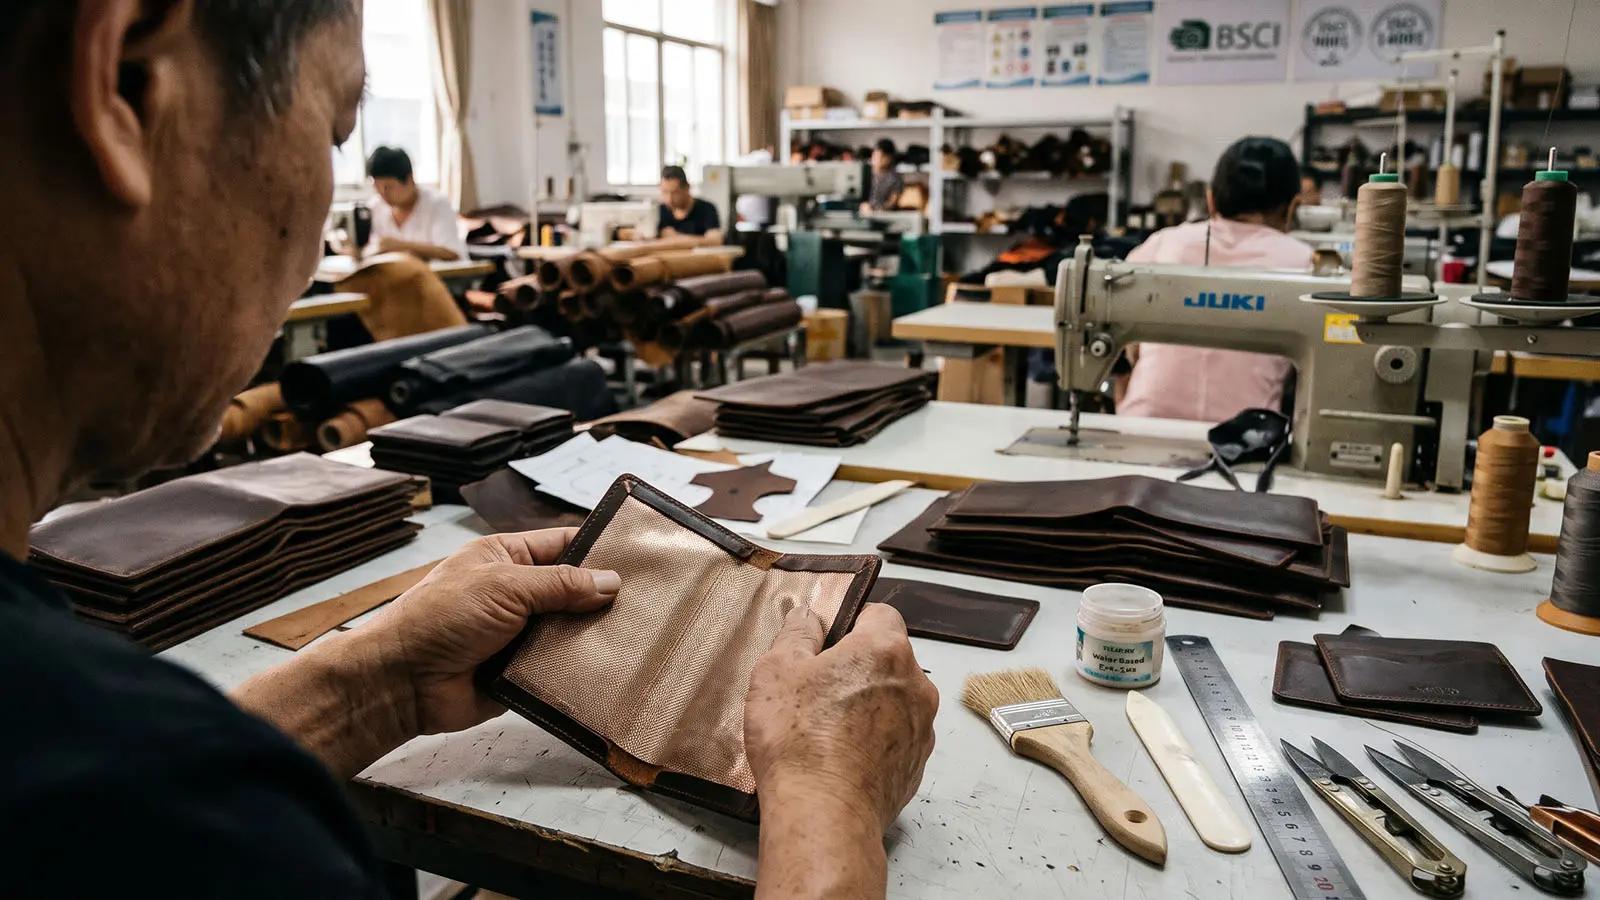
- Feedback de produção: Esta é a nossa especificação padrão para pedidos em volume e a referência do setor. Apresenta uma malha de poliéster revestida com cobre e níquel — proporcionando uma maciez semelhante à seda e uma atenuação eletromagnética altamente estável (>60dB).
- Armadilhas de espessura: Mesmo com o material correto, a espessura determina a qualidade final. Especificamos rigorosamente nosso tecido entre 0.08mm e 0.10mm. Abaixo de 0.08mm, ele fica propenso a rasgar durante os processos de colagem ou de rebaixamento do couro. Acima de 0.15mm, uma carteira de duas dobras padrão com 6 compartimentos para cartões ganha quase 1mm de espessura na borda, degradando severamente o perfil fino da carteira e a estética da pintura de bordas.
III. Do protótipo à produção em massa: eliminando o "vazamento por furos de agulha" na linha de montagem
Materiais premium exigem execução premium. Para evitar vazamento de sinal e garantir consistência entre lotes, nos concentramos em três etapas críticas de produção:
1. Construção de borda virada com envolvimento total Um método comum de redução de custos é a construção de borda crua, em que couro, forro e tecido RFID são cortados rentes e costurados, deixando as bordas vulneráveis à penetração de sinal. Nosso procedimento operacional padrão (SOP) exige que o tecido RFID cortado por molde seja 1.5mm menor que a peça de couro. Após aplicar cola ecológica à base de água, utilizamos a técnica de borda virada para encapsular totalmente o tecido condutivo dentro do couro. Isso evita vazamento pelas bordas e garante que a pintura de bordas subsequente (leve escurecimento pelo calor) adira perfeitamente ao couro, evitando descascamento e rachaduras com o tempo.
2. Calibração de pontos por polegada (SPI) Cada perfuração de agulha é um obstáculo à blindagem física. Enquanto algumas marcas preferem uma costura larga e robusta e outras uma costura francesa densa e refinada, nossa referência para compartimentos com forro RFID é 8 a 9 SPI. Se a costura for muito densa, as perfurações contínuas ampliam as falhas de isolamento, degradando a taxa de blindagem. Nossos operadores também utilizam agulhas de costura de ponta redonda (em vez de furadores diamantados afiados) para afastar suavemente os fios metálicos condutivos em vez de cortá-los.
3. Controle de planicidade na laminação Se o tecido RFID enrugar durante a laminação, isso não apenas arruína a estética da superfície do couro, mas também cria pontos de tensão irregulares que aceleram o desgaste à medida que os usuários finais inserem e removem cartões continuamente. Utilizamos máquinas de colagem com rolos combinadas com equipamentos de prensagem a frio para garantir que o tecido condutivo e o couro se unam perfeitamente e permaneçam totalmente planos.
IV. Controle de qualidade para pedidos de grande volume: substituindo suposições por protocolo
Para compradores B2B, a consistência entre lotes de produção é mais crítica do que uma amostra de referência perfeita. Para minimizar as taxas de RMA, implementamos um fluxo estruturado de controle de qualidade no chão de fábrica:
- Controle de Qualidade na Entrada (IQC): Cada novo lote de tecido Cu/Ni é escaneado em nosso laboratório com um Analisador de Rede Vetorial (VNA) para confirmar que a atenuação eletromagnética atende ao limite de >60dB nas faixas de frequência alvo antes de entrar na linha de produção.
- Inspeção em Linha de Submontagem: Antes de a carteira estar totalmente montada, os inspetores de QC realizam varreduras cegas rápidas nos compartimentos para cartões costurados, usando testadores RFID industriais de 13.56 MHz para detectar anomalias estruturais o quanto antes.
- Teste AQL de Produto Acabado: Antes do empacotamento final, realizamos inspeções com base nos padrões AQL 1.5. Inserimos cartões de teste nos compartimentos e usamos scanners de alta potência pela frente, pelo verso e pelas bordas (uma varredura de 360 graus) para simular o uso real. Apenas as unidades que não apresentam qualquer resposta de sinal são liberadas para embarque.
FAQ: Perguntas técnicas frequentes das equipes de compras
P1: As suas carteiras bloqueiam todos os dispositivos de leitura?
Sinceramente, nenhuma carteira consegue bloquear todas as frequências sem comprometer o design. Nossos produtos são projetados especificamente para blindar a faixa de 13.56 MHz (cartões de crédito, passaportes, cartões IC). Para manter o perfil fino do couro, não incorporamos os materiais absorventes espessos exigidos pelos cartões de acesso legados de 125 kHz. Recomendamos fortemente esclarecer isso nos anúncios do seu e-commerce para evitar avaliações negativas injustificadas; os consumidores em geral são bastante compreensivos quando o trade-off físico é explicado.
P2: A exposição à água ou a chuva danifica a blindagem RFID?
O próprio tecido Cu/Ni é altamente resistente à oxidação, portanto respingos breves não degradam sua capacidade de blindagem, desde que secos rapidamente. No entanto, como o couro curtido vegetal é naturalmente sensível à umidade, a exposição prolongada à água danifica as fibras e os óleos naturais do couro. Recomendamos incluir os avisos padrão de cuidado com o couro para o consumidor final.
Q3: Quero adquirir um porta-cartões ultraminimalista. A camada RFID vai deixá-lo volumoso demais?
É aqui que nossas capacidades de fabricação se destacam. Ao utilizar tecido Cu/Ni de 0.08mm e rebaixamento de couro de precisão (afinando as bordas do couro até 0.6mm), eliminamos o volume. A diferença tátil entre nossas opções com RFID e sem RFID, especificamente as carteiras minimalistas, é praticamente imperceptível ao toque, atendendo plenamente aos requisitos do design minimalista.
Q4: Podemos projetar uma carteira "Tap-and-Go" em que um compartimento externo específico fique sem blindagem para cartões de transporte?
Sem dúvida. Fabricamos com frequência esses modelos voltados ao deslocamento diário para clientes de marca. Durante as etapas de corte com faca e costura, vazamos ou contornamos seletivamente a camada de blindagem para o compartimento externo designado. Isso mantém o compartimento principal protegido e permite leituras de transporte por aproximação sem remover o cartão. Isso exige ferramental e alinhamento de alta precisão, um processo maduro e padronizado em nossa linha de montagem.