Marknadsinsikter
Hur du granskar en tillverkare av anpassade plånböcker i Kina utan att bränna dig på bulkinköp
Publicerad den 28 okt. 2026
Det korta svaret
Kinas leverantörskedja för små läderartiklar är koncentrerad till Guangdong, där tillskärning, kantbearbetning, beslagspressning och tryckning ligger inom kort bilavstånd från varandra i Shiling i Huadu och delar av Baiyun-distriktet. Fabriker som tillverkar ryggsäckar och reseväskor och som även lämnar offerter på plånböcker lägger i allmänhet ut arbetet med innerfickorna eller kantfärgningen på underleverantör, och det är där de flesta klagomål på volymorder uppstår. Två dokument skiljer en plånboksfabrik från ett monteringsföretag: loggen för inkommande materialinspektion och kontrollbladet för pågående produktion, och båda bör visas för dig i stället för att bara beskrivas.
Var leverantörskedjan för plånböcker faktiskt finns
Produktionen av platta läderartiklar är tätt klustrad i Guangdong, och inom Guangdong finns ytterligare kluster. Shiling i Huadu-distriktet och det omgivande Baiyun-distriktet har landets tätaste koncentration av stansning, skiving (utmarning), sömnad, kantfärgning och beslagsmontering. Hebei tillverkar också små läderartiklar, men vanligtvis på en lägre nivå: tunnare spaltläder, limmade i stället för sömmade innerdelar och en smalare beslagskatalog. Åtskillnaden handlar inte om prestige. En plånbok i läder kräver stansverktyg, en skivingmaskin, en kantfärgningsstation och en beslagspress, och ett kluster innebär att alla fyra kan ställas om med kort varsel när en specifikation ändras mitt i en order.
- Fråga vilket distrikt fabriken ligger i och fråga sedan vilket distrikt dess underleverantörer för kantfärgning och beslagsplätering ligger i. Avståndet är en grov indikation på hur snabbt en specifikationsändring kan införlivas.
- En klusteradress bevisar ingenting i sig. Handelsföretag anger Huadu-adresser och lägger order två provinser bort, så be om adressen till själva sömnadsavdelningen och jämför den med fraktdokumenten.
- Om fabriken ligger långt från alla kluster, fråga hur den hanterar en ändring av beslag mitt i produktionen. Svaret avslöjar vanligtvis om fabriken äger pressen eller lägger ut arbetet.
Återkommande köparfrågor som vi får finns samlade i Market Insights-arkivet.
Specialist eller generalist: hur man ser skillnaden vid ett besök
En fabrik som producerar toteväskor, resväskor och bälten i samma produktionslokal behandlar vanligtvis plånböcker som utfyllnad mellan större ordrar. Det behöver inte i sig vara diskvalificerande, men det märks på två förutsägbara ställen: innerfickornas konstruktion och kantbearbetningen, som båda är långsamma, hantverksintensiva moment som en väsktillverkningslinje har litet incitament att optimera.
- Fråga hur stor andel av produktionen som utgörs av platta lädervaror – plånböcker, kortfodral, passfodral – i stället för väskor. En specialist svarar direkt; en generalist tenderar att beskriva kapacitet i stället.
- Be att få se kantfärgningsstationen, inte provrummet. Den bör vara en dedikerad bänk med torkutrymme, inte ett hörn av ett packbord.
- Fråga om innerfickorna skärs, viks och sys internt eller köps in som färdig komponent. Inköpta fickor är konsekventa men ger ingen möjlighet att ändra fickgeometrin.
- Fråga hur beslagen förvaras. Att de ligger i påsar per inköpsorder i märkta fack är normalt; lösa kupolnitar och öljettar i samma öppna låda är hur en felaktig ytbehandling hamnar på en del av en sändning.
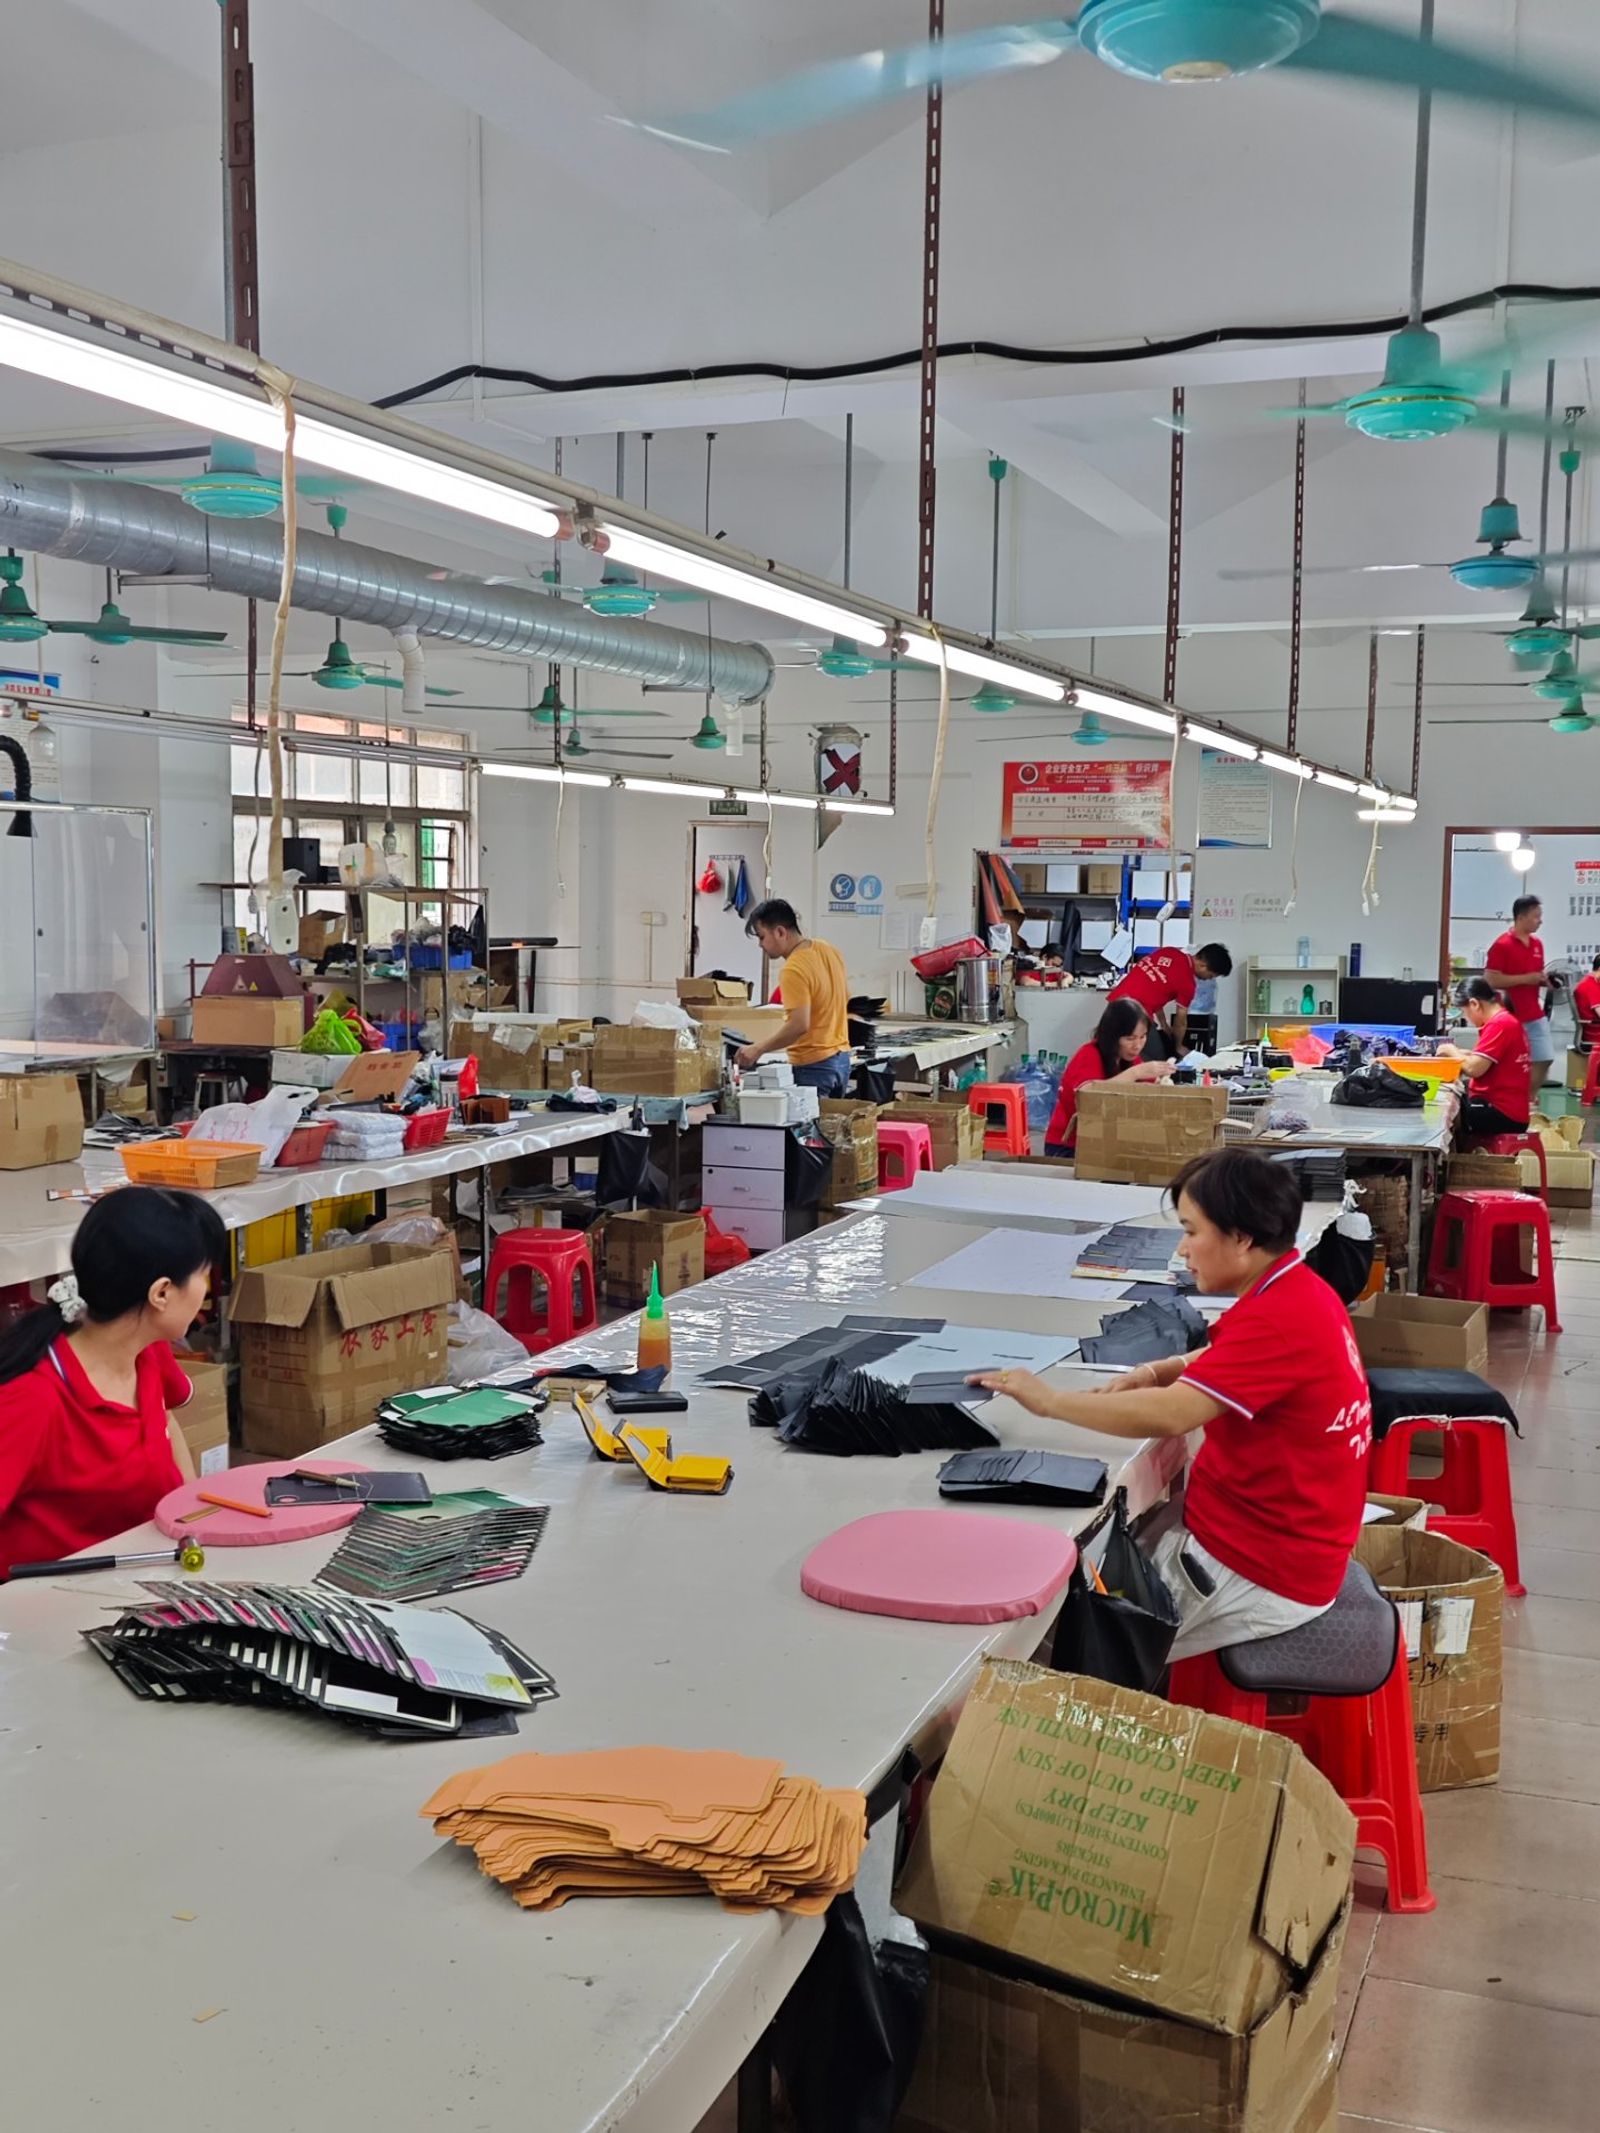
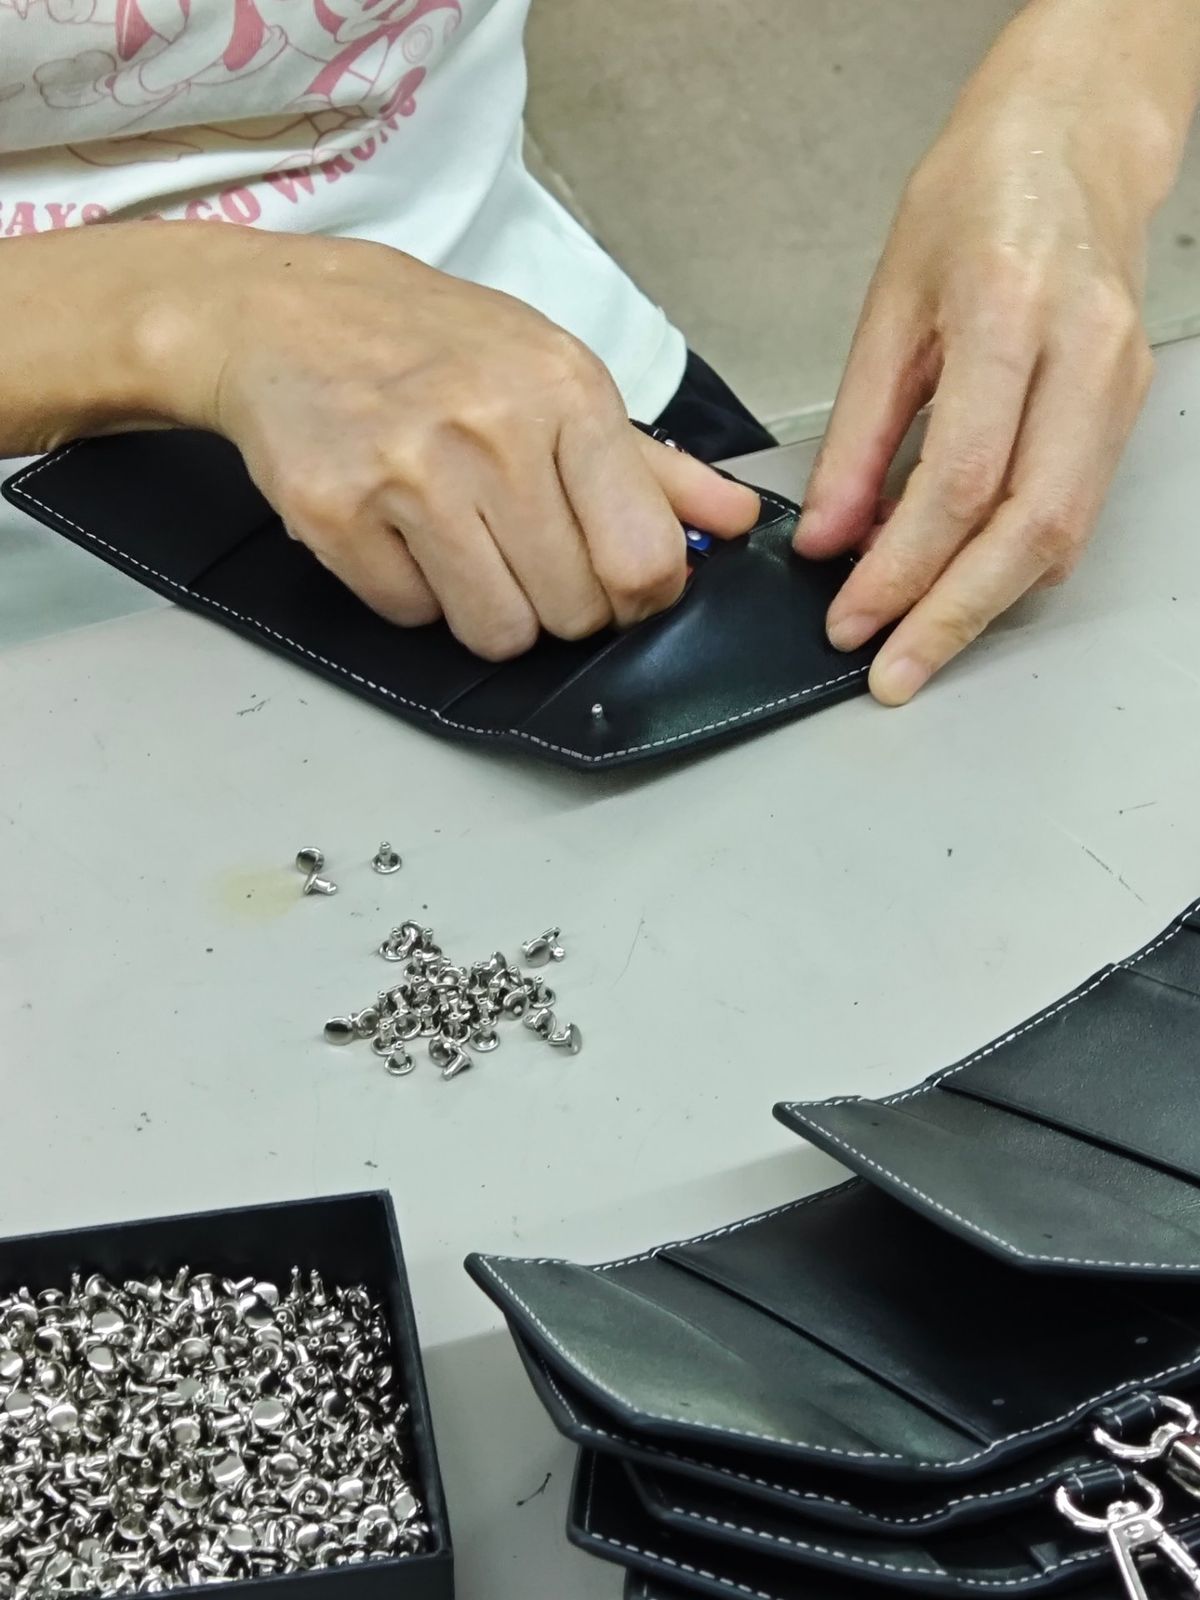
På bänken ser en monterad plånbok ofta ut så här: förvikta innerdelar med stängningssömmen redan sydd, en grund bricka med kupolnitar och öljettar, och en operatör som trycker varje nit genom ett stansat hål för hand. Niten som sätts i är inte det du granskar. Titta på baksidan av niten och läderet direkt runt hålet, där en forcerad nitning visar sig som en sprucken plätering eller en uttänjd, blank ring i narvet.
Provtillverkning bevisar provrummet, inte produktionslinjen
Ett provbord har ett stycke av varje panel. En tillskärningsbänk har en stapel av dem, och en operatör som plockar från den stapeln letar efter den renaste narvsidan och trycker ned resten i högen. Denna enda skillnad förklarar de flesta fall där en storleverans inte matchar ett godkänt prov.
När du är på plats ska du inte titta på plånboken som räcks till dig. Titta på följande i stället:
- Det tredje eller fjärde stycket från toppen i en stapel, öppnat vid vecket. Kontrollera om den invändiga sömsmånen håller jämn bredd eller varierar.
- Om fodret är limmat längs hela sin längd eller endast punktlimmat i hörnen. Limning längs hela längden går snabbare och ger ett styvt veck med ås som kunderna märker.
- Fodrets skurna kanter innan kantfärgen appliceras. En luddig, fransig kant slår igenom färgen inom en säsong, och ingen mängd topplack döljer den.
- Kasseringsbehållaren under en pågående körning. En tom sådan är en varning, inte en komplimang.
- Följekortet som är fäst på en bunt, om linjen använder sådana. Det visar om en bunt kan spåras tillbaka till en tillskärare och ett skift.
Att läsa kvalitetskontrollens dokumentation
Varje fabrik säger att de inspekterar. Frågan är om inspektionen ger ett underlag som du får se, och om underlaget anger en kassationsgrad.
- Ankommande material: hudens tjocklek mäts på flera punkter över en panel, färgen kontrolleras mot det godkända färgprovet över olika färgpartier, och synliga narvfel flaggas före tillskärning. Utan det steget upptäcks felen först efter att panelerna redan är sömmade.
- Under produktion: kontroller efter stängningssömmen och före beslagsmonteringen, när en omarbetning fortfarande är billig. Beslagsmonteringen är punkten utan återvändo på en läderpanel.
- Slutkontroll: beslagens infästning vid dragprov, kantfärgens täckning vid vecket, sömmens avslutning i hörnen, och att eventuella RFID- eller foderspecifikationer provas på den färdiga produkten i stället för på komponenten.
- Begär förra månadens ifyllda blanketter, inte en tom mall. En mall bevisar att ett system finns på papper; en ifylld blankett bevisar att någon använder det.
Vanliga frågor
Vad avgör egentligen minsta orderkvantitet (MOQ) för en anpassad plånbok?
Minsta orderkvantitet (MOQ) styrs av tre saker: material, beslag och verktyg. Ett lagerfört kohudsläder, spaltläder eller PU i en färg som fabriken redan har ger en lägre nedre gräns än en specialfärgad garvning, och en standardnubb eller ett dragkedjegrepp ur katalogen ger en lägre gräns än en gjuten logoplatta som kräver egen form. En ny präglingsform, ett tryckt foder eller en anpassad ask tillför var och en ett ställarbete som fabriken vill slå ut över hela serien. Skicka ett komplett specifikationsblad – yttre material, foder, beslagens ytfinish, logometod, förpackning – så kan fabriken offerera en kvantitet utifrån det i stället för en generisk siffra.
Hur lång tid tar provtillverkningen, och hur lång tid tar bulkproduktionen?
Provtillverkningstiden styrs av den långsammaste faktorn, inte av sömnaden. Om lädret finns i lager och metallbeslaget är en katalogvara är provet främst en planeringsfråga; om huden måste färgas till en referensfärg och logoplattan kräver en form börjar provtidsräknaren när dessa är på plats, inte när du godkänner ritningen. Leverans av bulkproduktionen följer samma logik: den beror på när godkända material anländer och var din order ligger i förhållande till befintlig linjeallokering. Be att det godkända provet signeras, dateras och sparas som referensplagg, och be skriftligen om vilka material som beställs mot den signaturen.
Hur bekräftar jag läderkvaliteten i ett prov innan jag går vidare med bulkproduktion?
Titta på baksidan av lädret, inte på ytan. Ett fullnarvsläder eller korrigerat fullnarvsläder visar en tät, fibrig baksida och en narv som rör sig med ytan när du trycker på den; ett spaltläder med sprutad eller präglad yta visar en plattare och mer jämn baksida samt ett mönster som ligger kvar under tryck. Vik plånboken längs en söm och granska vecket i snedbelysning – ytkorrigerat läder tenderar att få ytsprickor i vecket, medan ett fullnarvsläder veckas utan att ytbehandlingen bryts. Där ytterdelen är fodrad och limmad, be om ett utskuret prov så att du kan kontrollera tjockleken på flera punkter över panelen. Inomhusbelysning är inte ett tillförlitligt färgtest; betrakta samma bit utomhus innan du signerar.
Innan du beställer det första provet
Be fabriken att returnera ditt specifikationsblad rättat med deras egna ord – ytterläder, foder, tråd, beslagsfinish, kantbehandling, förpackning – och slå fast dessa rättelser innan en enda panel skärs. En leverantör som diskuterar detaljer i det skedet ger dig användbar information tidigt, medan det fortfarande är billigt. När du är redo att se hur en tillskärnings- och sömnadsavdelning är upplagd inför ditt första besök, börja med sidorna för OEM/ODM-processen och fabriksbakgrunden .