Design & hantverk
Inuti källfabriken: tillverkningsprocessen i 8 steg för kundanpassade läderplånböcker
Publicerad den 22 okt. 2026
Som varumärkesägare eller inköpsansvarig känner vi till er största oro i leveranskedjan: Hur säkerställer ni att den 1 000:e plånboken från produktionslinjen känns exakt som det "gyllene provet" ni godkände från början?
Till skillnad från syntetiskt PU är äkta läder ett naturmaterial med ett eget liv – med ärr, tillväxtmärken och varierande spänningszoner. Sanningen är att tillverkning av högkvalitativa lädervaror för private label aldrig är en tanklös automatiserad monteringslinje. Det är en exakt skärningspunkt mellan data, strikta standarder och decennier av hantverksskicklighet.
I dag drar vi undan ridån för hela produktionscykeln för en exklusiv läderplånbok. Genom att förstå dessa 8 centrala tillverkningssteg kommer ni inte bara att förstå de verkliga kostnaderna bakom er OEM/ODM-offert utan också få det självförtroende som krävs inför er nästa inspektion av storbeställning.
De 8 kritiska milstolparna: från råhud till premiumplånbok
1. Förinspektion av läder: kvalitetsbedömning av varje hud
När en hel nöthud anländer till produktionslinjen är det första steget aldrig tillskärningsmaskinen. I stället inspekterar erfarna hantverkare lädret under stark belysning. Med en silverfärgad märkpenna ringar de noggrant in naturliga ärr, insektsbett och områden med lös narv. Denna strikta förinspektion är det grundläggande steget för att hålla era returgrader i detaljhandeln nära noll.
2. Manuell stansning och strategiskt materialutbyte
För att undvika de markerade felen är materialutbytet för korrigerat fullnarvsläder av premiumkvalitet vanligtvis strikt kontrollerat mellan 60 % och 75 %. Detta är det främsta skälet till att äkta läder kostar betydligt mer än syntetiska alternativ. Dessutom tillämpar våra tillskärare "riktad tillskärning" utifrån hudens fysiska spänning. Till exempel kräver huvudkroppen i plånboken det fastaste lädret från kons rygg för att behålla sin struktur, medan dragspelsveck eller vikkanter måste använda det naturligt elastiska buklädret för att förhindra sprickbildning över tid.
3. Precisionsskiving: hemligheten bakom en slimmad profil
Att en fullpackad plånbok inte ska se skrymmande ut beror helt och hållet på skivingprocessen.
- Kantskiving (fasning): Med högprecisionsmaskiner för skiving tunnas läderdelarnas kanter ned till exakt 0.2-0.6mm. Detta säkerställer att vikta och sömda kanter förblir helt plana utan att se billiga eller "uppblåsta" ut.
- Genomgående delning: För flerlagrade kortfack och invändiga avdelare delas och tunnas hela läderstycket. Det gör att vi kan styra plånbokens slutliga tjocklek strikt redan från materialets grund.
4. Ytbehandling och precisionsstansning
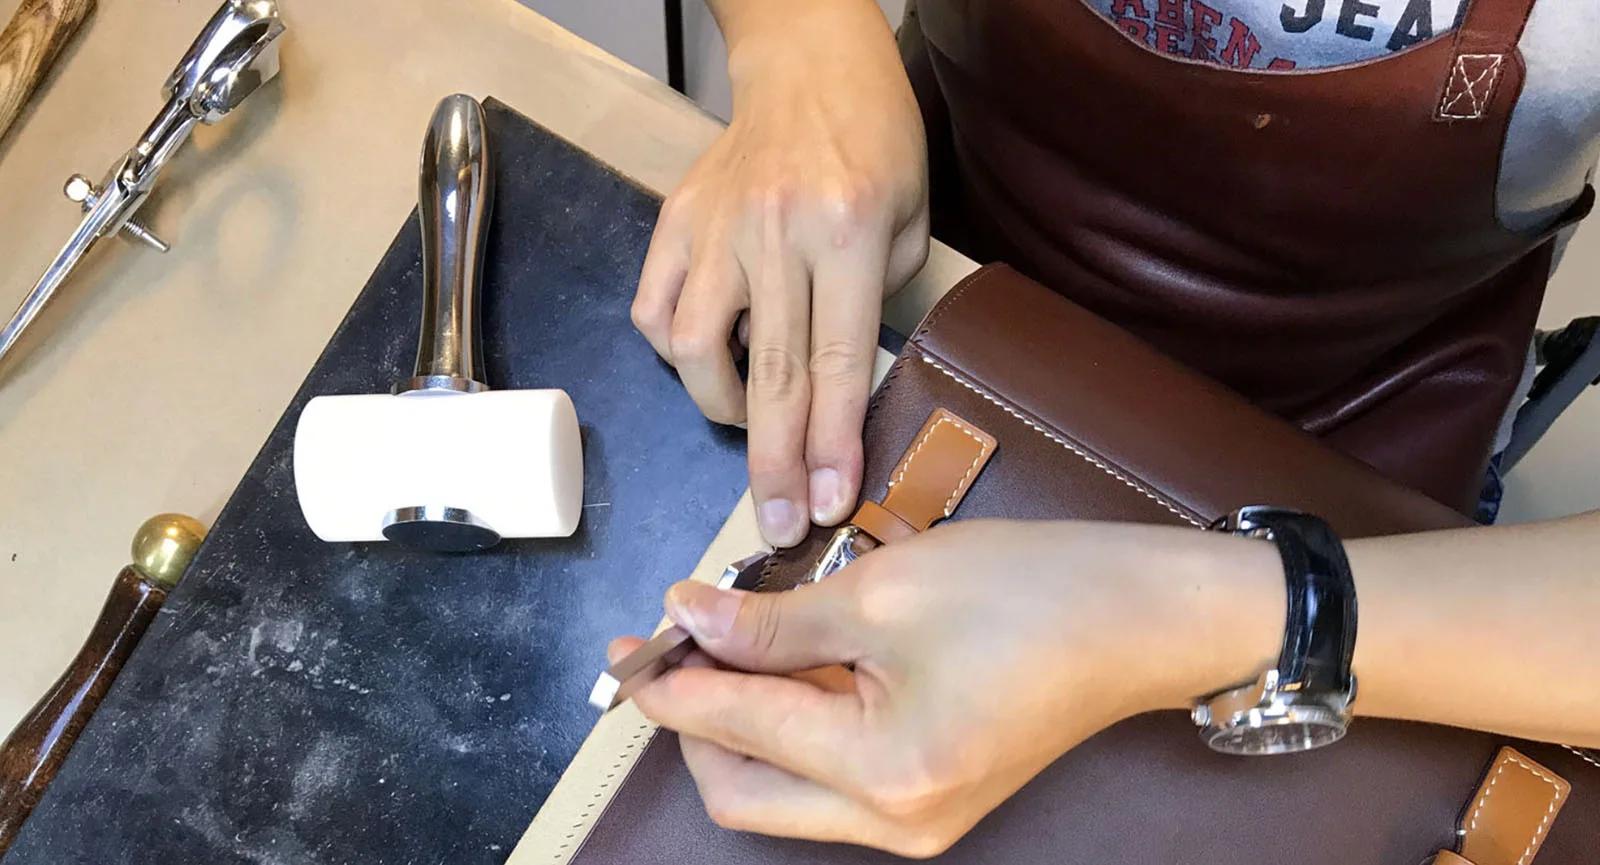
Före sömnaden genomgår lädret ytbehandlingar som trumling, vaxning eller lätt slipning för att väcka dess naturliga struktur. För produkter som kräver en hantverksmässig estetik utför vi precisionsstansning längs sömlinjen. Förstansning av enhetliga hål garanterar perfekt raka sömmar och exakt stygnavstånd.
5. Sömlös limning och 3D-montering
Före sömnaden lamineras alla komponenter exakt med miljövänliga lim med hög hållfasthet. Detta är inte enbart en tillfällig fixering; det binder samman de många lagren till en enda strukturell enhet. När plånboken böjs eller viks förhindrar detta att det inre fodret skrynklar sig eller släpper i lamineringen.
6. Sömnad med högdensitetsnylon
Vi väljer bort vanliga bomullstrådar som lätt fransar sig och använder i stället kraftiga nylonstrådar av hög densitet. Vid högbelastade punkter – som öppningar på kortfack och plånbokens hörn – tillämpar vi specialanpassad backstygnssöm, vilket gör att produkten utan problem klarar år av daglig användning med hög friktion.
7. Hantverksmässig kantfärgning: 3 till 5 lager med omsorg
Den lyxiga känslan hos en plånbok med skuren kant beror helt och hållet på dess målade kanter.
- Förberedelse: Kanterna slipas först för att resa läderfibrerna och skapa fäste för färgen.
- Färgning och slipning: Hantverkare applicerar manuellt 3 till 5 lager premiumkantfärg. Efter varje enskilt lager går plånboken in i ett torkrum, följt av finslipning för att säkerställa absolut jämnhet innan nästa lager läggs på.
- Slutpolering: Denna noggranna och tidskrävande process förseglar läderfibrerna helt och ger maximal vattenresistens, hållbarhet och en lyxigt rundad känsla vid beröring.
8. Precisionsmontering av beslag
Oavsett om det gäller ett RFID-blockerande pop-up-fodral i aluminium, en YKK-dragkedja eller tryckknappar i massiv mässing kräver montering av beslag exakta formar och kalibrerade pneumatiska pressar. Vi lägger alltid in osynliga buffertlager vid pressningen för att säkerställa ett säkert fäste utan att någonsin göra märken i eller skada den känsliga ytan på premiumlädret.
Frågor och svar för B2B-köpare: insikter om inköp
F: Varför är ert materialutbyte för läder så lågt (högt materialspill)? Kan vi sänka kostnaderna här? Ärligt talat, om ni riktar in er på massmarknaden för lågpris kan materialutbytet pressas. Men för ett Private Label-varumärke i högprissegmentet vägrar vi att använda läder med naturliga ärr eller lösa ådringar på de huvudsakliga synliga panelerna. Att offra en del materialutbyte för att säkra nära 100 % 5-stjärniga recensioner på Amazon eller i er Shopify-butik är en mycket lönsam varumärkesstrategi.
F: Kantfärgning för hand verkar långsam. Varför inte bara använda vikta/omvikta kanter för att spara tid? Det beror på er varumärkespositionering. Omvikta kanter är onekligen snabbare och billigare, vilket gör dem lämpliga för fast fashion. Den arbetsintensiva tekniken med kantfärgning ger dock en ren, minimalistisk silhuett med skarpa geometriska linjer. Denna specifika estetik dominerar för närvarande premiummarknaden för herrplånböcker och RFID-plånböcker.
F: Med så många invändiga kortfack, hur garanterar ni att serietillverkningen inte blir tjockare än det godkända provet? Det är här våra precisionsdata för skiving kommer in. Under provfasen registrerar vi den exakta tjockleken (ned till 0.1mm) på varje enskilt lager läder. Under serietillverkningen följer våra spaltmaskiner strikt dessa exakta parametrar. Även om ni designar en komplex plånbok med 8 kortfack kommer den totala tjockleken efter montering att matcha ert referensexemplar felfritt.
Att förstå dessa tillverkningsnyanser avslöjar en enkel sanning: en plånbok som motiverar ett högt detaljhandelspris handlar inte bara om den råa huden – det handlar om de otaliga osynliga förfiningar och kompromisser som görs längs vägen.
Vilken produktlinje planerar ni för er 2027-katalog? Lutar ni åt ett ultratunnt kortfodral för framfickan eller en högteknologisk smart tracker-plånbok? Låt oss diskutera era tech packs i dag.