Design & hantverk
Tillverkarens guide till anpassade knivslidor i läder: material, våtformning och OEM-uppskalning
Publicerad den 27 okt. 2026
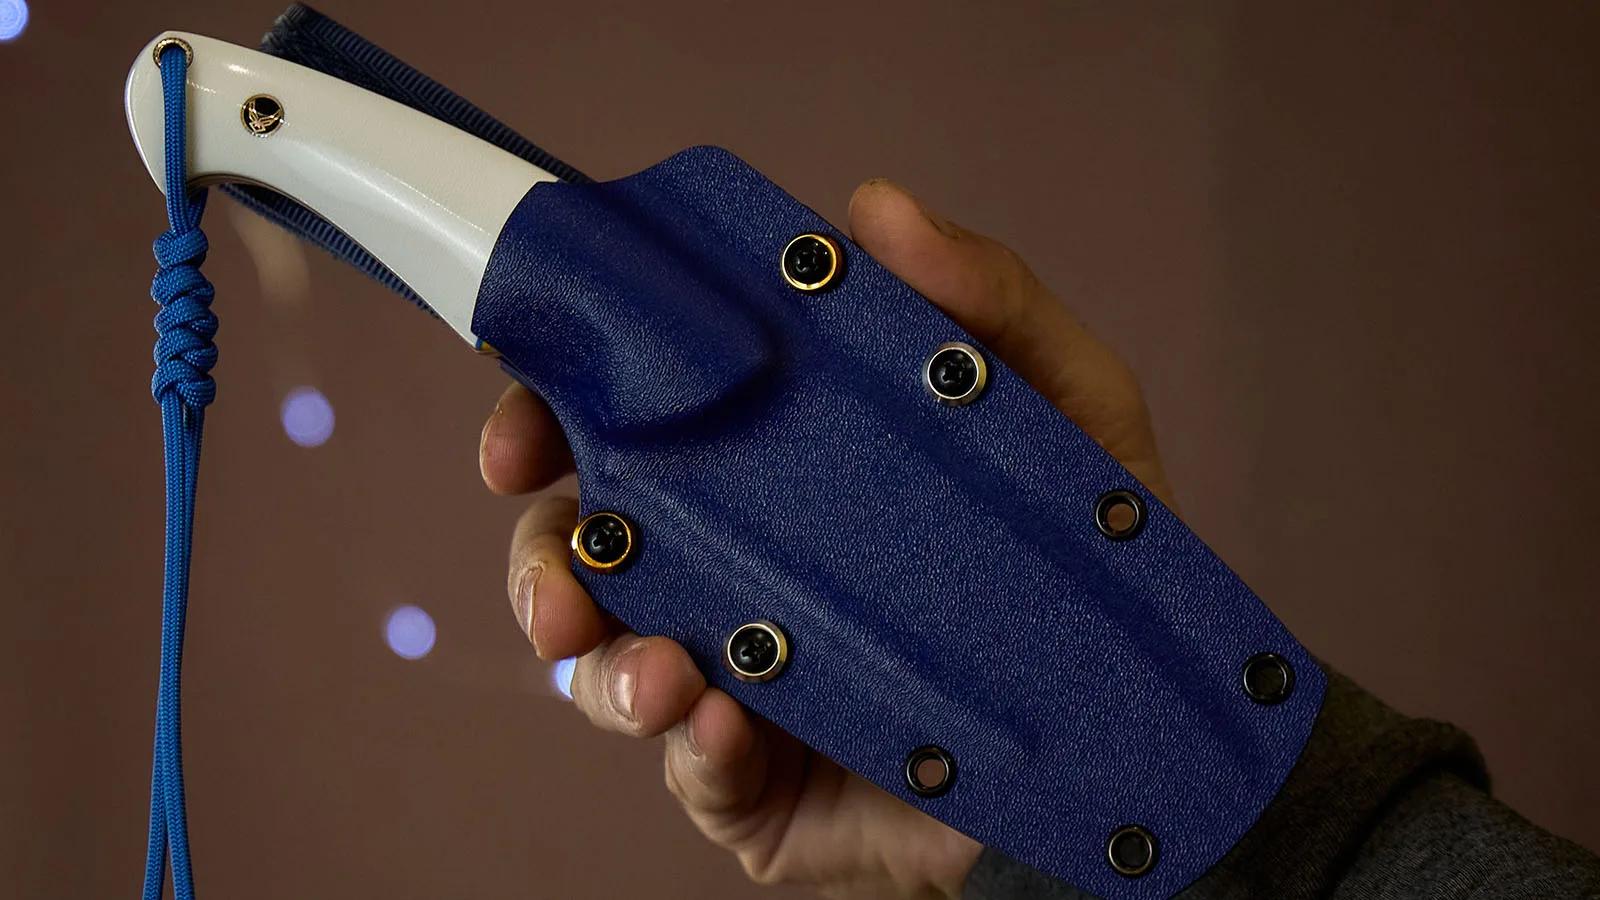
Knivtillverkare lägger veckor på att finslipa bladgeometri och värmebehandlingar, men kompromissar ofta med den färdiga produkten genom undermåliga knivslidor i läder. För B2B-köpare och friluftsmärken kräver inköp av kundanpassade knivslidor i läder en avvägning mellan strukturell styvhet, kemisk säkerhet och skalbar produktion. En bristfälligt specificerad knivslida leder till att bladet blir slött, att fasthållningen misslyckas och att slutanvändaren skadas.
Materialval: Kravet på vegetabiliskt garvat läder
Kromgarvat läder är helt olämpligt för knivslidor i läder. De kvarvarande kromsalterna från garvningsprocessen reagerar med högkolhaltigt stål och orsakar accelererad korrosion på bladet. Dessutom saknar kromgarvade hudar den styvhet som krävs för strukturellt eggskydd.
B2B-inköp måste specificera tjockt (8oz - 10oz) vegetabiliskt garvat fullnarvsläder för alla kundanpassade knivslidor i läder. Vegetabilisk garvning använder naturliga tanniner och ger tre avgörande tillverkningsfördelar:
- Styvhet: Behåller sin exakta form under strukturell belastning och förhindrar att knivslidan kollapsar när den är tom.
- Formbarhet: Klarar stora fuktmängder vid våtformning under högt tryck, vilket möjliggör en exakt friktionspassning.
- Kemisk neutralitet: Innehåller inga korrosiva salter och skyddar dyra kanter av kolstål och damaskusstål mot oxidation.
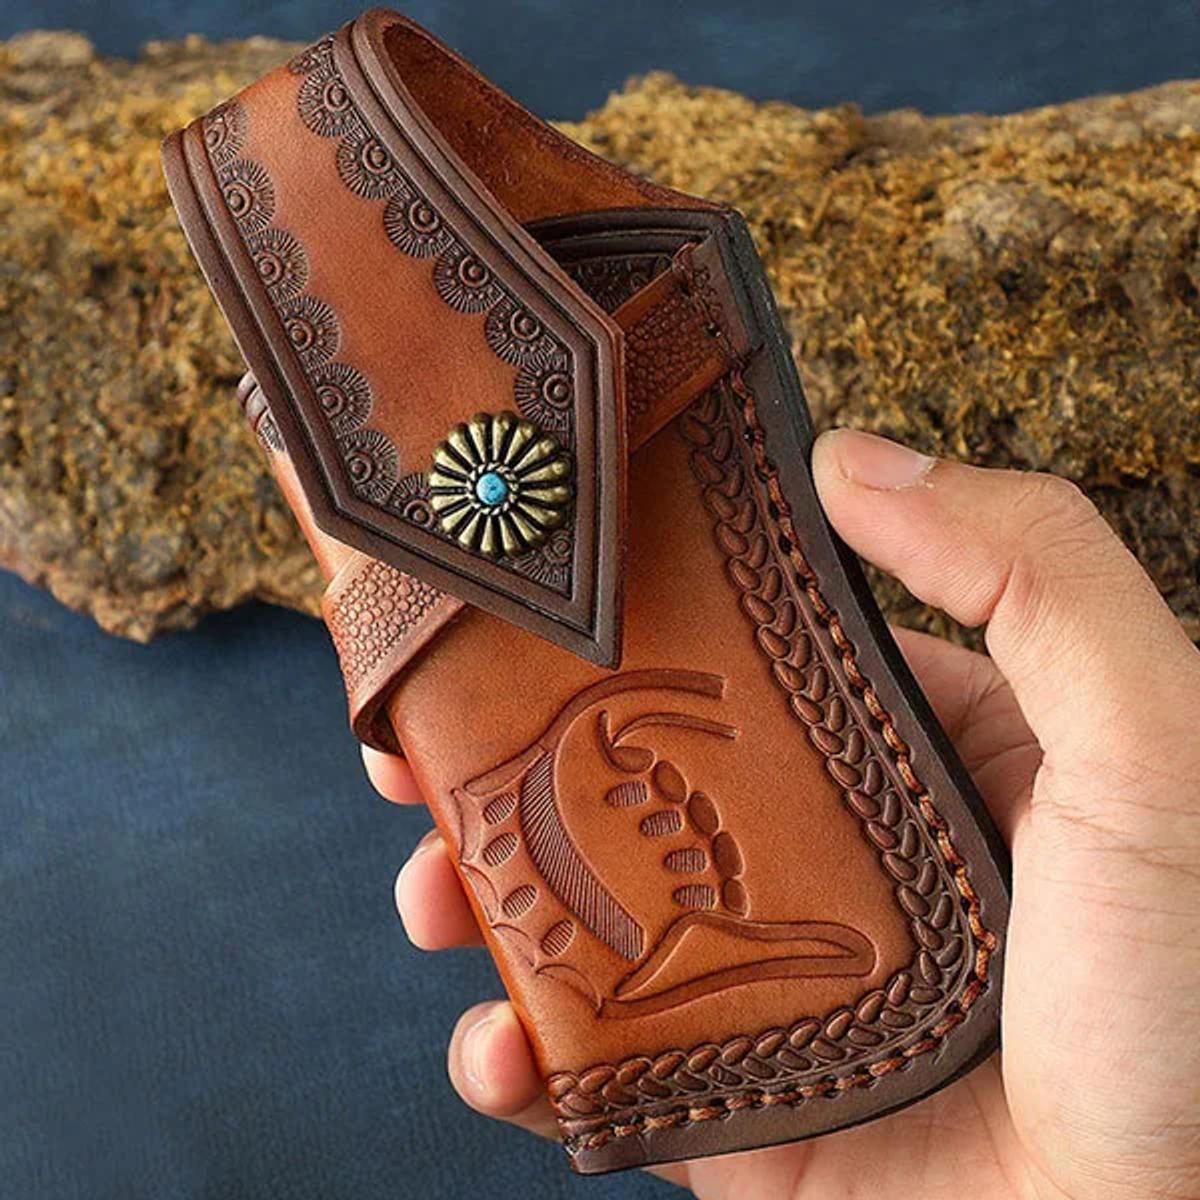
Precisionstillverkning: Våtformning och strukturellt skydd
En förstklassig knivslida i läder bygger på exakta fysiska toleranser. Plattsydda standardmönster klarar inte att hålla fällknivar eller komplexa fasta blad säkert. OEM-tillverkning på fabriksnivå använder precisa 3D-formar i trä eller resin för att utföra våtformning. Denna process tvingar lädret att sluta tätt kring knivens specifika konturer och skapar en säker friktionspassning som eliminerar behovet av sekundära hållremmar eller syntetiska plastinlägg.
För att förhindra att bladet skär igenom vid instickning måste mellanlägget – en tjock läderremsa som ligger mellan huvudpanelerna längs eggen – vara överdimensionerat och fästas med kraftig bondad nylonstråd. Högt belastade slagpunkter kräver förstärkning med massiva mässings- eller kopparnitar. För kunder som behöver en kundanpassad knivslida i läder för bältesbärande måste den bakre öglans infästning utformas med skiving (utmarning) och dubbelsömnad för att stå emot kontinuerlig dynamisk belastning i utomhusmiljöer.
Skalning av konstruktioner för handgjorda knivslidor i läder
Att överföra konstruktioner för handgjorda knivslidor i läder till storskalig OEM-produktion är den främsta flaskhalsen för växande EDC-varumärken. Hantverksmässiga prototyper har ofta komplexa handbearbetade estetiska detaljer eller unika korgflätningsmönster som är svåra för mindre verkstäder att standardisera vid volymproduktion.
Många utomhusvarumärken antar felaktigt att komplexa korgflätnings- eller blommönster åstadkoms med lasergravyr. I själva verket bränner lasern helt enkelt ytan, förstör lädrets strukturella integritet och lämnar ett platt, förkolnat märke.
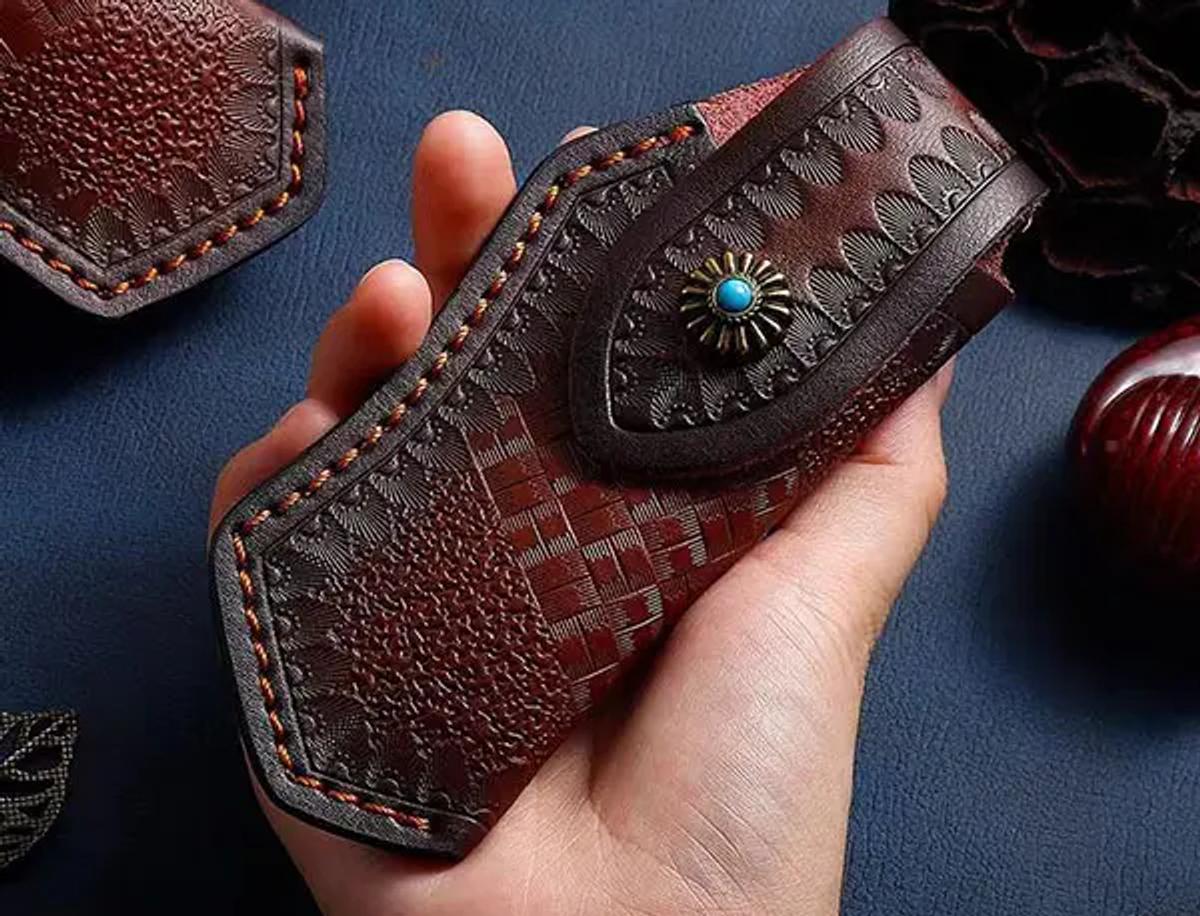
Äkta 3D-texturdjup kräver industriellt utförd uppvärmd hydraulisk prägling. I OEM-skala omvandlar vi traditionella handbearbetade mönster till CNC-bearbetade massiva mässingsplattor. Det vegetabiliskt garvade fullnarvslädret fuktas noggrant (casing), och den uppvärmda mässingsplattan appliceras med en 50-tons hydraulpress. Detta extrema tryck komprimerar läderfibrerna permanent till ett 3D-mönster med hög relief. Slutligen gnids en antikbets in för hand över ytan och lägger sig i de fördjupade spåren för att skapa en rik, högkontrastig vintagepatina som lasermaskiner inte kan återskapa.
Att välja rätt tillverkningspartner: varför SLG-fabriker har fördelar
Vid anskaffning av kundanpassade knivslidor i läder innebär valet av fel typ av tillverkare garanterat kvalitetskontrollproblem och försenade ledtider. Många utomhusvarumärken gör misstaget att förlita sig på sina kniv- och metalltillverkare för läderarbete. Även om dessa fabriker är skickliga på metallurgi behandlar de vanligtvis läder som en eftertanke, vilket resulterar i grova, plattsydda knivslidor i läder med ofärdiga kanter.
Omvänt är stora fabriker för väskor och resgods lika olämpliga. De är vana vid att arbeta med mjuka, kromgarvade läder, tygfoder och vida dimensionstoleranser. De saknar helt enkelt de mikroprecisionsmaskiner som krävs för stel 3D-våtformning.
Det enda korrekta valet är en specialiserad tillverkare av små läderartiklar (SLG). SLG-fabriker är unikt utrustade med robusta sömnadsmaskiner, precisionsverktyg för kantbearbetning och den strikta toleranskontroll på millimeternivå som krävs för plånböcker och kortfodral. Det är denna exakta mikroprecision som garanterar att din fällkniv eller ditt EDC-verktyg får en perfekt friktionspassning vid dragning, varje gång.
Teknisk FAQ för B2B-inköp
F: Vilken är den initiala uppstartskostnaden för anpassade knivslidor i läder?
En av de största fördelarna med att tillverka läderartiklar är den exceptionellt låga verktygskostnaden. Till skillnad från plast- eller metallproduktion kostar vanligtvis de fysiska mallarna och formarna för våtformning av läder så lite som $30 till $50. Dessutom avstår vi ofta helt från dessa initiala uppstartsavgifter för standardiserade OEM-partiorder. Det gör det möjligt för knivvarumärken att ta fram prototyper och skala upp nya designer med i praktiken noll verktygsrisk.
F: Kan ni tillverka en anpassad knivslida i läder för bältesbärande i specifika orienteringar?
S: Ja. Bältesöglor kan utformas för vertikala, horisontella (scout carry) eller 45-gradiga vinkelkonfigurationer. Den exakta orienteringen och toleransen för bältesbredd (vanligtvis 1.5 to 2 inches) måste anges under CAD-prototypphasen för att säkerställa korrekt balansering av tyngdpunkten.
F: Hur matchar ni ytfinishen på en personanpassad knivslida i läder i en stor OEM-order?
A: Enhetlighet i färg och textur uppnås genom att hudar hämtas från samma garveriparti och genom automatiserade trumfärgningsprocesser. Vi applicerar specialiserade akrylbaserade toppskiktsförseglingar för att låsa in färgen, förhindra färgavsmittning på kläder och ge enhetlig vattenresistens genom hela produktionsserien.